Circuitos básicos: o botão que alimenta o cilindro, o botão que só avisa a válvula, e o ciclo que se repete sozinho
Todo circuito pneumático começa com dois componentes: a válvula e o cilindro. Daí em diante, cada acréscimo resolve um problema: distância, segurança, retorno automático e cadência.
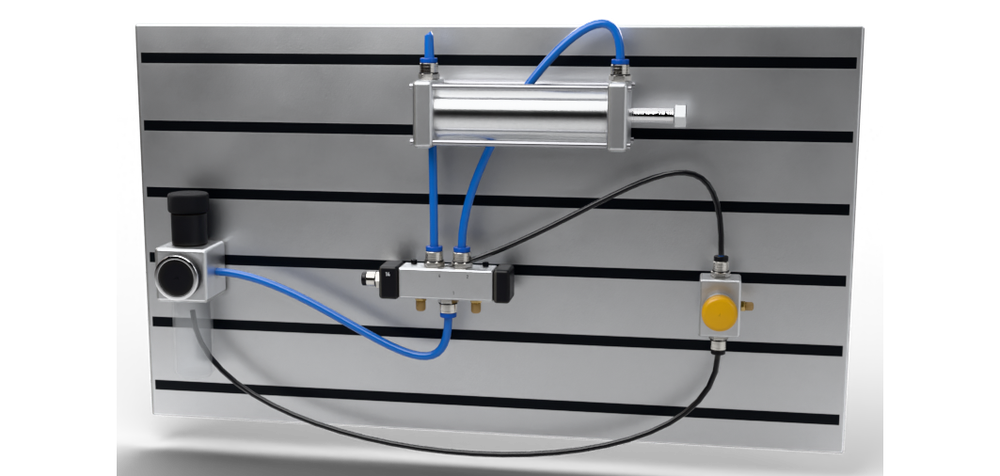 botãolinha de sinalválvula 5/2cilindrounidade de conservação
Comando indireto na bancada: botão, linha de sinal, válvula 5/2, cilindro, unidade de conservação.
- Setor
- Montagem de suportes
- Solicitante
- Engenharia de processo
- Equipamento
- Prensa de montagem PM-13 (dois postos)
- Prioridade
- Média
- Prazo
- 1 semana
A prensa vai ser usada por dois operadores, um de cada lado. Deve avançar com o botão de qualquer posto, mas só com a proteção fechada, recuar sozinha no fim do curso, e ter ciclo contínuo para a produção em série. O cilindro fica a 8 m dos postos. Você vai escolher entre comando direto e indireto, montar a lógica, o retorno automático e calcular a cadência.
- 1Montar o comando direto e ver os seus limites
- 2Passar ao comando indireto, com a lógica dos dois postos
- 3Acrescentar o retorno automático e o ciclo contínuo
- 4Regular as velocidades e calcular a cadência
- 5Fechar no laboratório e emitir a descrição de funcionamento DF-13
Entrega: descrição de funcionamento DF-13, no fim da aula
As 5 competências desta aula
- Montar o comando direto de cilindros de simples e de dupla ação, e conhecer os seus limites.
- Montar o comando indireto, com válvula de potência monoestável e biestável.
- Obter retorno automático e ciclo contínuo com fins de curso.
- Inserir a regulagem de velocidade e o escape rápido no circuito.
- Calcular o tempo de ciclo e a cadência de um dispositivo.
Dois componentes: a válvula do operador e o cilindro
O circuito mais simples. Enquanto o botão está apertado, o cilindro trabalha.
Simples ação com 3/2. Em repouso, a válvula bloqueia a pressão, e liga a câmara do cilindro ao escape: a mola mantém a haste recuada. Apertado o botão, a via 1 se liga à 2, a câmara se enche, e a haste avança. Solto o botão, a mola da válvula a devolve, o ar da câmara sai pela via 3, e a mola do cilindro recua a haste.
Dupla ação com 5/2. Em repouso, a via 1 está ligada à 2, que alimenta a câmara dianteira: haste recuada, e mantida recuada com força. Apertado o botão, a via 1 se liga à 4, a câmara traseira se enche, a dianteira descarrega pela via 3, e a haste avança. Solto o botão, tudo se inverte.
O que caracteriza o comando direto. O movimento acompanha o botão. Para a haste ficar avançada, o operador precisa manter o botão apertado. Se soltar no meio do curso, a haste volta de onde estiver.
| Vantagem | Limitação |
|---|---|
| Mínimo de componentes e de tubos | Todo o ar do cilindro passa pela válvula do operador: ela precisa ser grande, para um cilindro grande |
| Fácil de entender e de consertar | A força para acionar uma válvula grande é alta |
| Resposta imediata | Os tubos de potência vão até o posto do operador: longos, com volume morto e atraso |
| O operador controla o movimento todo o tempo | Aceita um só ponto de comando, e nenhuma condição |
Onde se usa. Dispositivos de bancada: morsas pneumáticas, pequenas prensas de pedal, alimentadores manuais, bicos de sopro. O operador está junto ao cilindro, e decide cada movimento.
Variações.
- Válvula normalmente aberta: o cilindro de simples ação fica avançado em repouso, e recua quando o botão é apertado.
- Válvula com trava: uma alavanca de duas posições estáveis substitui o botão. O cilindro fica onde o operador o deixou.
- Pedal: libera as mãos para segurar a peça. Exige proteção contra acionamento acidental.
Direto serve?
Uma morsa de bancada usa um cilindro de simples ação de 25 mm, com curso de 20 mm, a meio metro do operador. O comando direto por válvula 3/2 de alavanca é adequado?
- Volume do cilindro: 4,9 cm² × 2 cm = 9,8 cm³.
- Volume de 0,5 m de tubo de 4 mm de diâmetro interno: 6,3 cm³.
- Vazão necessária: pequena. Qualquer válvula 3/2 de M5 atende.
O botão envia um sinal, e a válvula de potência alimenta o cilindro
Uma válvula pequena decide. Uma válvula grande, junto ao cilindro, executa.
Com válvula de potência monoestável. O botão 1S1, uma 3/2 pequena, envia sinal ao piloto 14 da válvula 1V1. Enquanto houver sinal, 1V1 fica com 1 ligada a 4, e a haste avança. Solto o botão, o sinal é descarregado pelo escape de 1S1, a mola devolve 1V1, e a haste recua. O comportamento, para o operador, é o mesmo do comando direto. O que mudou é o que passa pelo botão: só o ar do piloto.
Com válvula de potência biestável. A válvula 1V1 tem piloto dos dois lados, e nenhuma mola. Um botão envia sinal ao piloto 14, e outro, ao 12. Um toque no primeiro faz a haste avançar, e ela continua avançando, e fica avançada, depois que o botão é solto. Um toque no segundo a faz recuar. A válvula memoriza a última ordem.
| Aspecto | Potência monoestável | Potência biestável |
|---|---|---|
| Sinal para avançar | Mantido durante todo o tempo em que a haste deve ficar avançada | Um pulso |
| Sinal para recuar | Nenhum: basta retirar o sinal de avanço | Um pulso, no outro piloto |
| Botão solto no meio do avanço | A haste volta | A haste completa o curso |
| Falta de ar de pilotagem | A válvula volta ao repouso | A válvula fica onde está |
| Cuidado | O sinal precisa durar | Sinais simultâneos nos dois pilotos: vale o primeiro |
O que o comando indireto permite.
- Cilindros grandes, com botões pequenos.
- Distância: a linha de pilotagem, fina, pode ter muitos metros. A válvula de potência fica junto ao cilindro, com tubos de potência curtos.
- Vários pontos de comando: dois botões, unidos por uma alternadora, pilotam a mesma válvula.
- Condições: o sinal do botão passa por uma válvula de simultaneidade, ou por outra 3/2 em série, e só chega ao piloto se uma segunda condição existir: proteção fechada, peça presente.
- Sinais automáticos: o piloto pode receber sinal de um fim de curso, de um temporizador, de uma válvula de sequência.
Atraso do sinal. O sinal de ar leva tempo para percorrer a linha de pilotagem e encher o piloto: em ordem de grandeza, alguns centésimos de segundo por metro de tubo fino. Em linhas de dezenas de metros, o atraso se torna perceptível, e é uma das razões para o comando elétrico em máquinas grandes.
Avançar de dois lugares, com condição
Uma prensa de montagem deve avançar quando o operador apertar o botão do posto A ou o do posto B, mas só se a proteção estiver fechada. Deve recuar sozinha quando os botões forem soltos. Que componentes usar?
- Potência: 5/2 monoestável, com piloto e mola. Recuo garantido na falta de sinal.
- Botões A e B: duas 3/2 normalmente fechadas, unidas por uma válvula alternadora. Função OU.
- Proteção: uma 3/2 de rolete, acionada pela proteção fechada.
- A saída da alternadora e a saída da válvula da proteção entram em uma válvula de simultaneidade. Função E. A saída vai ao piloto 14.
Cada vagão do metrô tinha, nas extremidades, plataformas abertas com portões de grade. Em cada junção entre dois vagões, viajava um funcionário, de pé, que abria e fechava os portões à mão em cada estação, e tocava uma sineta para o colega da frente. Um trem de seis vagões levava cinco deles, além do condutor e do guarda. Quando o último portão fechava, a sineta percorria o trem, de homem em homem, até a cabine. A companhia calculou o que isso custava em salários, e em segundos por estação
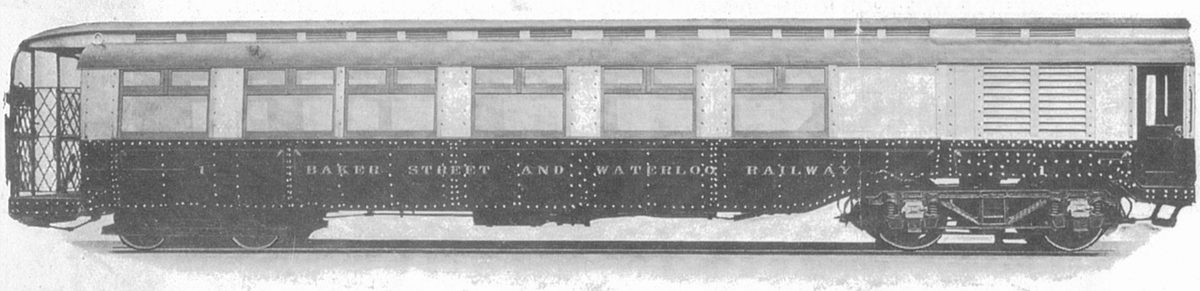
Os primeiros trens das linhas profundas do metrô de Londres, abertas a partir de 1890, tinham os passageiros entrando e saindo pelas pontas dos vagões, por plataformas com portões de ferro. Era o arranjo dos bondes. Com o aumento do movimento, tornou-se o gargalo do sistema: todos os passageiros de um vagão passavam por duas aberturas estreitas, e o trem esperava.
A solução adotada foi dupla. Portas corrediças largas, no meio da lateral dos vagões, por onde os passageiros entram diretamente. E, para movê-las sem um funcionário por porta, um cilindro pneumático em cada uma, alimentado pelo ar comprimido que o trem já produzia para os freios.
Os primeiros vagões com portas a ar entraram em serviço por volta de 1920, e, a partir de 1923, uma grande série de trens novos adotou o sistema como padrão. Os trens antigos, de portões, foram sendo convertidos ou retirados ao longo da década.
O comando é o desta seção. O guarda, em um painel na extremidade de um vagão, aperta um botão. O botão não alimenta as portas: envia um sinal elétrico ao longo do trem. Junto a cada porta, uma válvula comandada por esse sinal admite ar no cilindro, que fecha a porta, e o mantém fechado. Outro botão inverte o comando. Um homem passou a operar todas as portas de um trem, ao mesmo tempo.
O sistema trouxe os seus problemas, e as respostas a eles. Uma porta comandada à distância fecha sobre quem estiver no caminho: a força de fechamento foi limitada, pela pressão e pelo tamanho do cilindro, e as bordas das portas receberam perfis de borracha. O trem não pode partir com uma porta aberta: cada porta passou a ter um contato que confirma o fechamento, e a partida só é liberada com todos os contatos fechados. E, parado sem energia em um túnel, o trem precisa poder ser evacuado: há alívio manual do ar das portas.
Fontes: Wikipedia (inglês), London Underground 1920 Stock (primeiros carros projetados com portas a ar) e London Underground Standard Stock (série de 1923); London Transport Museum, registro fotográfico 1998-70054 (posto do guarda num carro convertido para portas a ar, 1920 a 1923)
O comando indireto, montado na bancada
Unidade de conservação, botão 3/2, válvula 5/2 pilotada e cilindro de dupla ação, ligados como no diagrama. Tubo preto é sinal; azul é potência. Toque nos números e veja o circuito funcionar.
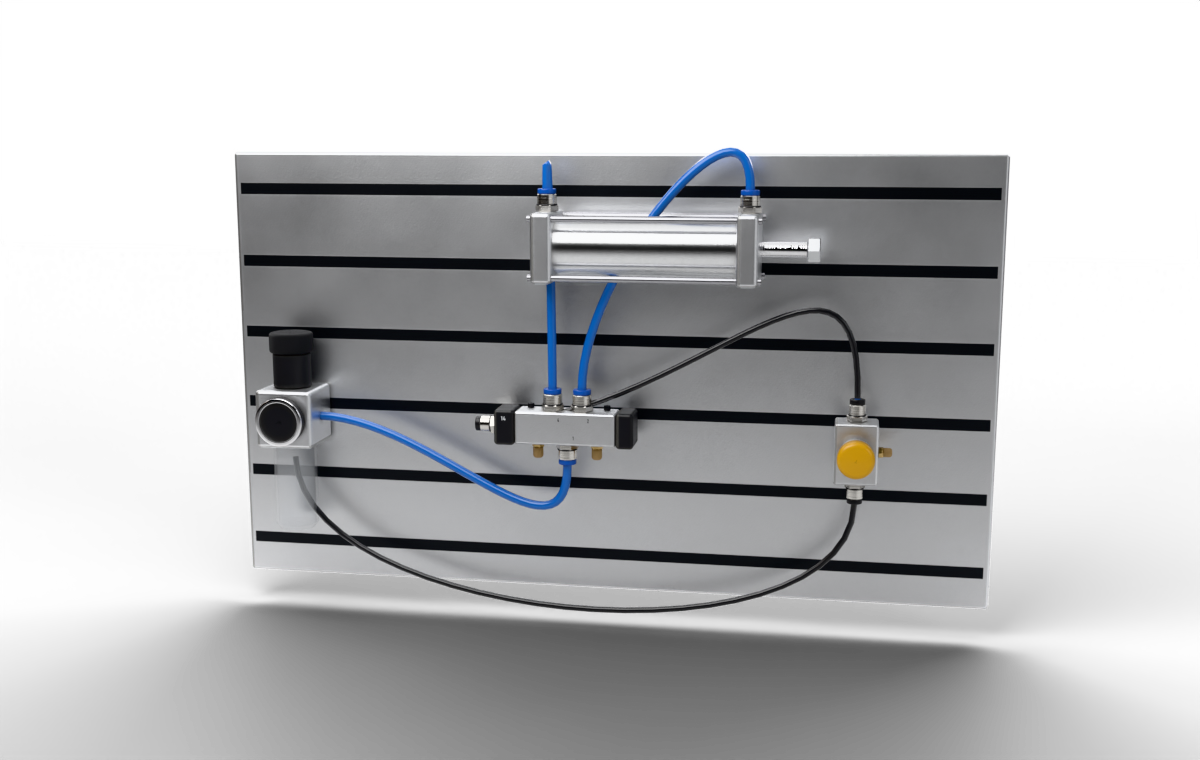
Aponte a câmera do celular para o QR e veja a peça em tamanho real sobre a sua mesa. Em tamanho real, a placa tem meio metro: projete numa mesa ou na parede.
Atenção: esta cópia está rodando só no seu computador. O QR funciona quando a aula estiver publicada.
Retorno automático, ciclo único e ciclo contínuo
Um fim de curso no fim do avanço dispensa o segundo botão. Um fim de curso no fim do recuo dispensa também o primeiro.
Retorno automático. No comando indireto com válvula biestável, o botão de recuo é substituído por uma válvula 3/2 de rolete, montada onde a haste chega ao fim do avanço. O operador dá um toque no botão de partida. A haste avança, toca o rolete, e o sinal dele pilota o recuo. É o circuito mostrado na aula anterior. Um toque, um ciclo.
O problema do botão mantido. Se o operador ainda estiver com o botão apertado quando a haste tocar o fim de curso, haverá sinal nos dois pilotos. A válvula biestável obedece ao primeiro, e não volta: a haste fica avançada até o botão ser solto. Em muitas máquinas, isso é aceitável. Onde não é, o sinal de partida precisa ser transformado em um pulso curto, com recursos das próximas aulas.
Ciclo contínuo. Acrescenta-se um segundo fim de curso, na posição recuada. O sinal de avanço passa a vir dele. Quando a haste recua e o toca, o avanço seguinte é comandado. O cilindro oscila sem parar. Para ligar e desligar, uma válvula com trava alimenta esse fim de curso.
Por que o circuito funciona sem conflito. Os dois sinais nunca existem juntos: quando 1S2 é tocada, 1S1 já foi solta há muito tempo, e vice-versa. Cada fim de curso dá um sinal que desaparece sozinho assim que o movimento que ele comandou começa. Em circuitos com mais de um cilindro, isso deixa de ser verdade, e é o tema central das aulas sobre sequências.
Ciclo único e ciclo contínuo no mesmo circuito. Um botão de partida e a chave de ciclo contínuo, unidos por uma alternadora, alimentam o fim de curso 1S1. Um toque no botão dá um ciclo. A chave ligada dá ciclos seguidos.
A condição de partida. Alimentar o botão de partida através do fim de curso da posição recuada garante que um novo ciclo só comece com a haste totalmente recuada. É uma condição que se mantém em quase todo circuito automático.
Um rebite de aço, aquecido ao rubro, era enfiado no furo, e dois homens o esmagavam a golpes alternados de marreta, enquanto um terceiro o segurava pelo outro lado. Um navio levava centenas de milhares deles. Um jovem engenheiro de Detroit apresentou, na exposição mundial daquele ano, uma ferramenta que um homem só segurava com as duas mãos, e que batia mais de mil vezes por minuto. Dentro dela, não havia nada além de um êmbolo e uma válvula que ele mesmo acionava
No fim do século XIX, cascos de navios, caldeiras, pontes e estruturas de edifícios eram unidos por rebites. O trabalho era feito à mão, por equipes, e limitava a velocidade de toda a construção pesada. Já existiam prensas rebitadoras, hidráulicas e a vapor, mas eram máquinas fixas, que só alcançavam peças levadas até elas.
Charles King, engenheiro de Detroit, apresentou na exposição mundial de Chicago, em 1893, um martelo pneumático portátil, que patenteou no ano seguinte. Outros inventores americanos desenvolviam ferramentas semelhantes na mesma época, e a disputa de patentes foi longa.
O princípio é um ciclo contínuo, como o desta seção, comprimido em um tubo de aço. Um êmbolo pesado corre livre dentro de um cilindro. O ar o empurra para a frente, e ele golpeia a ferramenta: uma estampa, um cinzel, uma talhadeira. Perto do fim do curso, o próprio êmbolo descobre um furo na parede do cilindro. Por esse furo, a pressão chega a uma pequena válvula e a inverte. O ar passa a entrar pela frente, e o êmbolo é lançado de volta. No fim do recuo, descobre outro furo, a válvula inverte de novo, e o ciclo recomeça. O gatilho, sob o dedo do operador, é a chave de ciclo contínuo: enquanto apertado, a ferramenta bate.
Não há fins de curso separados, nem linhas de pilotagem externas. O êmbolo é o fim de curso: a sua posição abre e fecha as passagens que comandam a válvula.
A ferramenta mudou os estaleiros e as oficinas de caldeiraria em poucos anos. Um operador com martelo pneumático, e um ajudante, substituíam uma equipe, com rebites mais uniformes. Dela derivam os marteletes de demolição, os rompedores de pavimento, os desincrustadores e as talhadeiras pneumáticas.
Os efeitos sobre quem a operava apareceram depois. A exposição prolongada à vibração causa danos aos vasos e aos nervos das mãos, descritos em trabalhadores de pedreiras e de estaleiros nas primeiras décadas do século XX. O ruído causa surdez. As ferramentas atuais têm punhos amortecidos, e normas limitam o tempo de exposição. King, de sua parte, ficou mais conhecido por outro feito: construiu e dirigiu, em 1896, o primeiro automóvel a circular em Detroit.
Fontes: Detroit Historical Society, Charles B. King (martelo pneumático premiado na Exposição de Chicago de 1893); Patente US 513 941, C. B. King, ferramenta pneumática, 30/01/1894
Regulagem no circuito, e o tempo de um ciclo
Os circuitos básicos, com as válvulas auxiliares no lugar. E a conta que diz quantas peças por hora o dispositivo faz.
Um cilindro de 200 mm avança a 0,125 m/s, espera 0,4 s, recua a 0,5 m/s e espera mais 0,4 s. Quantas peças por hora?
Onde entram as reguladoras. Em qualquer dos circuitos desta aula, as reguladoras de fluxo unidirecionais são inseridas entre a válvula de potência e o cilindro, uma em cada linha, junto às conexões do cilindro, estrangulando o escape. A do lado dianteiro regula o avanço. A do lado traseiro, o recuo. O restante do circuito não muda.
Avanço lento, recuo rápido. Uma reguladora na conexão dianteira, e nenhuma na traseira. Para o recuo mais rápido possível, válvula de escape rápido na conexão traseira.
Simples ação. Reguladora unidirecional na única linha. Montada em um sentido, regula o avanço. No outro, o recuo. Duas em série, opostas, regulam os dois.
A cadência de um dispositivo
Um cilindro de 200 mm de curso avança a 0,125 m/s, fica 0,4 s avançado, recua a 0,5 m/s, e espera 0,4 s pela próxima peça. Qual é o tempo de ciclo, e quantas peças faz por hora?
- Avanço: 0,2 ÷ 0,125 = 1,6 s.
- Recuo: 0,2 ÷ 0,5 = 0,4 s.
- Ciclo: 1,6 + 0,4 + 0,4 + 0,4 = 2,8 s.
- Cadência: 60 ÷ 2,8 = 21,4 ciclos por minuto, ou 1 286 por hora.
O que limita a cadência.
- O processo: o tempo de prensar, de colar, de dosar.
- A velocidade admissível do cilindro e da carga, e a energia que o amortecimento absorve.
- Os tempos mortos: enchimento dos tubos, comutação das válvulas, atraso dos sinais. Em ciclos de menos de um segundo, pesam.
- A alimentação de peças, quase sempre mais lenta que o cilindro.
Parada no fim do curso. No circuito de retorno automático, o recuo começa no instante em que o fim de curso é tocado. Se o processo exige que a haste permaneça avançada por um tempo, ou que atinja uma força, o sinal do fim de curso passa por um temporizador, ou é substituído pelo de uma válvula de sequência.
| Necessidade | O que se acrescenta ao circuito básico |
|---|---|
| Avanço lento | Reguladora de fluxo na conexão dianteira, no escape |
| Recuo rápido | Escape rápido na conexão traseira |
| Comando de dois lugares | Alternadora entre os dois botões |
| Condição para partir | Simultaneidade, ou ligação em série |
| Retorno sozinho | Fim de curso na posição avançada, no piloto de recuo |
| Ciclos seguidos | Fim de curso na posição recuada, alimentado por chave com trava |
| Ficar um tempo avançado | Temporizador entre o fim de curso e o piloto de recuo |
| Recuar só depois de fazer força | Válvula de sequência no lugar do fim de curso |
| Parar no meio do curso | Válvula 5/3 de centro fechado, ou trava de haste |
Simulador dos circuitos básicos, ciclo contínuo passo a passo, tempo de ciclo e cadência, direto ou indireto pelo volume, qual comando, o que acrescentar, e treino
O primeiro modo mostra a resposta de cada circuito aos botões. O segundo percorre o ciclo contínuo. O terceiro calcula tempo de ciclo e cadência. O quarto compara os volumes para decidir entre direto e indireto. O quinto classifica. O sexto apresenta decisões. O sétimo sorteia contas.
Quatro erros nos circuitos básicos
Um de escolha, dois de sinal, e um de ajuste.
Tubos longos atrasam o movimento e gastam ar.
A biestável guarda a posição em que foi deixada.
Com sinais nos dois pilotos, a válvula não volta.
O avanço lento costuma ser a maior parcela do ciclo.
A cadência de uma prensa
Um cilindro de 300 mm de curso avança a 150 mm/s, permanece avançado por 1,0 segundo, recua a 600 mm/s, e espera 0,5 segundo pela peça seguinte. Qual é a cadência, em ciclos por minuto? Use uma casa decimal.
Circuitos básicos no seu trabalho
A maior parte dos dispositivos pneumáticos de uma fábrica é uma variação de um desses três circuitos. Clique em um cartão.
Emita o documento do seu trabalho
Os resultados do laboratório entram sozinhos. Complete o que falta, assine e salve em PDF: é a sua peça de portfólio desta aula.
Descrição de funcionamento: prensa de montagem PM-13
| Circuito escolhido no simulador | |
|---|---|
| Comportamento com os botões | |
| Direto ou indireto, pela distância | |
| Tempo de ciclo e cadência | |
| Condição de partida | |
| Parada de emergência |
| Conclusão do técnico |
|---|
7 situações de trabalho
Você completou o quiz!
Mensagem do feedback.
Direto para o pequeno e próximo, indireto para o resto, e um fim de curso para fechar o ciclo
Os circuitos desta aula respondem a um sinal de cada vez. Máquinas reais exigem combinações: partir se isto e aquilo, parar se um ou outro, esperar três segundos, lembrar que algo aconteceu. A próxima aula trata das funções lógicas feitas com ar, da memória, e dos temporizadores pneumáticos.