Manutenção, eficiência e síntese: manter o ar limpo, achar o defeito em ordem, e parar de pagar pelo ar que não trabalha
Fechamos a disciplina na rotina do técnico: manter o ar limpo, achar o defeito na ordem certa e parar de pagar pelo ar que não trabalha.
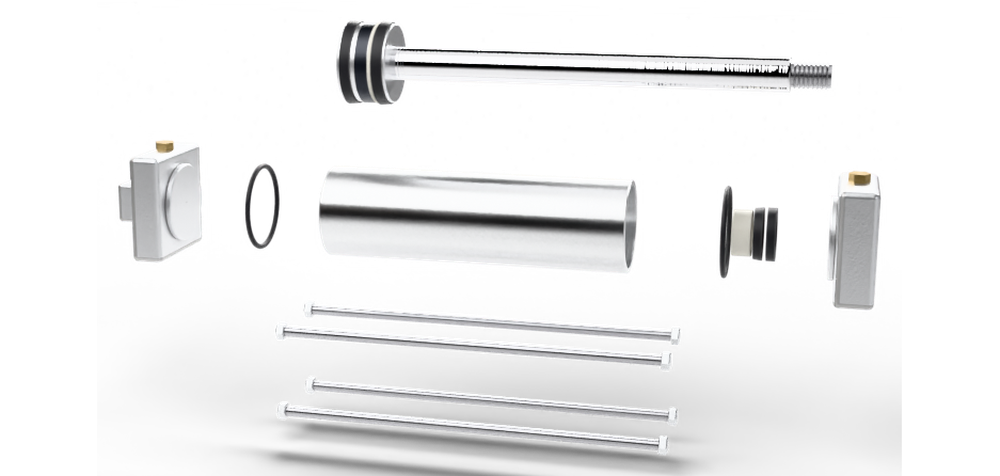 vedações do êmbolohaste cromadabucha guiaanéis O
Cilindro em vista explodida: vedações do êmbolo, haste cromada, bucha guia, anéis O.
- Setor
- Utilidades e manutenção
- Solicitante
- Diretoria industrial
- Equipamento
- Sistema de ar comprimido da fábrica e máquinas pneumáticas
- Prioridade
- Média
- Prazo
- 30 dias
A diretoria aprovou um programa de manutenção e de eficiência do ar comprimido. Quer o plano de manutenção preventiva das máquinas pneumáticas, um roteiro de busca de defeitos para a equipe, e as medidas de economia com o custo, a economia anual e o retorno de cada uma.
- 1Montar as rotinas de manutenção por frequência
- 2Escrever o roteiro de busca de defeitos
- 3Calcular as medidas de economia e o retorno
- 4Juntar a disciplina numa decisão de projeto
- 5Fechar no laboratório e emitir o plano PME-20
Entrega: plano de manutenção e eficiência PME-20, no fim da aula
As 5 competências desta aula
- Organizar a manutenção preventiva de um sistema pneumático, por frequência.
- Diagnosticar falhas com método: ar, sinal, válvula e atuador, em ordem.
- Identificar onde a energia do ar comprimido é perdida, e as medidas de maior retorno.
- Calcular a economia de reduzir pressão, vazamentos e usos inadequados.
- Relacionar os conteúdos da disciplina em uma visão de conjunto.
Rotinas por frequência, e o que cada uma evita
Pouco trabalho, feito sempre. É a manutenção mais barata de qualquer sistema de uma fábrica.
| Frequência | O que fazer | O que evita |
|---|---|---|
| Diária | Drenar reservatórios, filtros e pontos baixos sem dreno automático. Conferir a pressão e ouvir o sistema | Água nas válvulas e nos cilindros. Corrosão dos reservatórios |
| Semanal | Conferir drenos automáticos, nível do lubrificador, quando existe, e o indicador de saturação dos filtros | Dreno travado aberto, que vaza, ou fechado, que não drena |
| Mensal | Inspecionar mangueiras, conexões e fixações dos cilindros. Limpar silenciadores. Conferir os ajustes registrados | Mangueira rompida. Cilindro lento por escape entupido |
| Semestral | Trocar elementos filtrantes pela queda de pressão ou pelo prazo. Pesquisar vazamentos com detector | Queda de pressão na entrada das máquinas. Perda crescente de ar |
| Anual | Revisar a central: compressores, secador, purgadores. Testar válvulas de segurança. Verificar o ponto de orvalho | Ar úmido na rede. Falha de proteção |
| Conforme a legislação | Inspeção dos reservatórios como vasos de pressão, com registro | Ruptura por corrosão ou por fadiga |
A causa mais comum. A maior parte das falhas de válvulas e de cilindros tem a mesma origem: ar de má qualidade. Água, que lava a graxa das vedações e enferruja o que é de aço. Óleo degradado do compressor, que forma uma goma e cola os carretéis. Partículas, que riscam as superfícies de vedação e entopem pilotos. Trocar a válvula colada resolve por algumas semanas. Resolver o ar resolve a máquina.
Lubrificação. Componentes atuais saem de fábrica com graxa para toda a vida, e trabalham com ar sem óleo. Vale a regra da aula 6: se um componente foi lubrificado por névoa uma vez, o óleo removeu a graxa original, e a lubrificação precisa continuar. Excesso de óleo é tão prejudicial quanto a falta.
Vida útil. Cilindros são especificados em quilômetros de curso, e válvulas, em milhões de ciclos. Um cilindro com 200 milímetros de curso, a 30 ciclos por minuto, percorre 12 metros por minuto, e cerca de 2 900 quilômetros por ano, em 4 000 horas. Com ar limpo, carga alinhada e amortecimento regulado, os fabricantes indicam vidas de vários milhares de quilômetros. Com carga lateral ou ar sujo, uma fração disso.
O que se troca. Em cilindros, o jogo de vedações, e, havendo desgaste, a bucha de guia. Em válvulas, as vedações, ou o conjunto. Vale a pena reparar componentes grandes. Os pequenos, em geral, são substituídos.
| Sinal | O que indica |
|---|---|
| Óleo ou água saindo pelos escapes | Tratamento do ar insuficiente, ou lubrificador em excesso |
| Haste riscada, ou com depósito | Raspador gasto. Ambiente abrasivo sem proteção |
| Vazamento pela haste | Vedação da haste gasta, quase sempre por carga lateral ou desalinhamento |
| Ar saindo continuamente pelo escape da válvula, com o cilindro parado | Vedação do êmbolo gasta, ou vedação interna da válvula |
| Batida no fim do curso | Amortecimento desregulado, ou vedação de amortecimento gasta |
| Movimento aos trancos | Falta de lubrificação da vedação, regulagem na entrada, ou pressão baixa |
| Regulador que não mantém a pressão | Membrana ou assento danificados, ou sujeira |
| Queda de pressão alta no filtro | Elemento saturado |
A vida de um cilindro
Um cilindro tem curso de 150 mm, e faz 40 ciclos por minuto, em dois turnos: 4 000 horas por ano. O fabricante indica vida de vedações de 5 000 km, em condições normais. De quanto em quanto tempo convém programar a troca das vedações?
- Percurso por ciclo: 2 × 0,15 = 0,30 m.
- Por minuto: 0,30 × 40 = 12 m. Por hora: 720 m.
- Por ano: 720 × 4 000 = 2 880 km.
- Vida: 5 000 ÷ 2 880 = 1,7 ano.
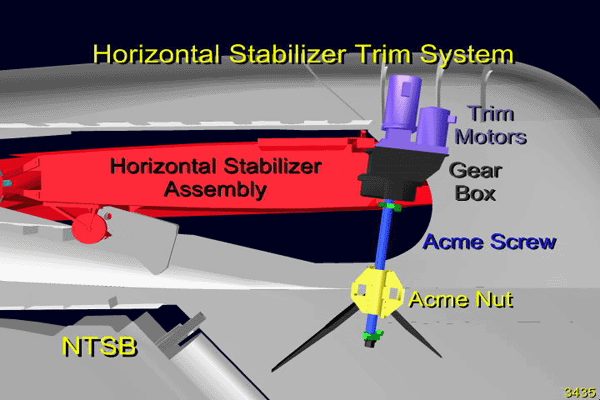
O mecanismo que move o estabilizador horizontal do avião é um fuso de aço, de rosca grossa, que gira dentro de uma porca de bronze. A porca é a peça feita para se desgastar, e a graxa é o que a faz durar. O fabricante recomendava lubrificar o conjunto a cada certo número de horas de voo, e medir a folga da rosca periodicamente. A companhia, ao longo de uma década, pediu e obteve autorização para ir espaçando os dois prazos. Quando a rosca da porca acabou, o avião estava a nove mil metros
Em 31 de janeiro de 2000, um jato de passageiros de dois motores, em voo do México para os Estados Unidos, perdeu o controle e caiu no oceano, ao largo da Califórnia. Morreram as 88 pessoas a bordo.
A investigação recuperou do fundo do mar o conjunto de compensação do estabilizador: um fuso de aço, com rosca trapezoidal, acionado por motores elétricos, que atravessa uma porca fixada à estrutura. O giro do fuso sobe e desce a borda do estabilizador, ajustando o equilíbrio do avião. A porca, de liga de bronze, mais macia, é o elemento de sacrifício.
Os filetes da rosca da porca haviam sido arrancados. Restos deles estavam enrolados no fuso, como fios. Sem a rosca, o estabilizador ficou solto. Não havia graxa eficaz na região de trabalho.
O órgão investigador concluiu que a causa provável foi a perda de controle decorrente da falha da porca, por desgaste excessivo, resultante de lubrificação insuficiente. E apontou, como fatores contribuintes, a extensão dos intervalos de lubrificação e de verificação da folga. Ao longo dos anos anteriores, o intervalo de lubrificação havia sido ampliado várias vezes, e o da medição de folga, também, com a aprovação da autoridade fiscalizadora. Cada ampliação, vista isoladamente, parecia razoável: a frota vinha voando sem problemas.
Constatou-se ainda que o acesso ao ponto de lubrificação era difícil, e que o tempo registrado para a tarefa era, em muitos casos, inferior ao necessário para executá-la por completo. Em uma inspeção anterior do mesmo avião, a folga medida estava no limite, e a peça foi mantida em serviço depois de novas medições.
O projeto não tinha um segundo caminho de carga independente: a falha de uma única porca era suficiente.
Fontes: NTSB, Aircraft Accident Report AAR-02/01: Alaska Airlines voo 261, 31/01/2000 (desgaste da porca do fuso por lubrificação insuficiente); Wikipedia (inglês), Alaska Airlines Flight 261
O cilindro desmontado, peça por peça
Cilindro de 40 mm em vista explodida, como na bancada de manutenção: cabeçotes, camisa, êmbolo com vedações, haste, bucha, raspador e tirantes. Veja ele montar e desmontar.
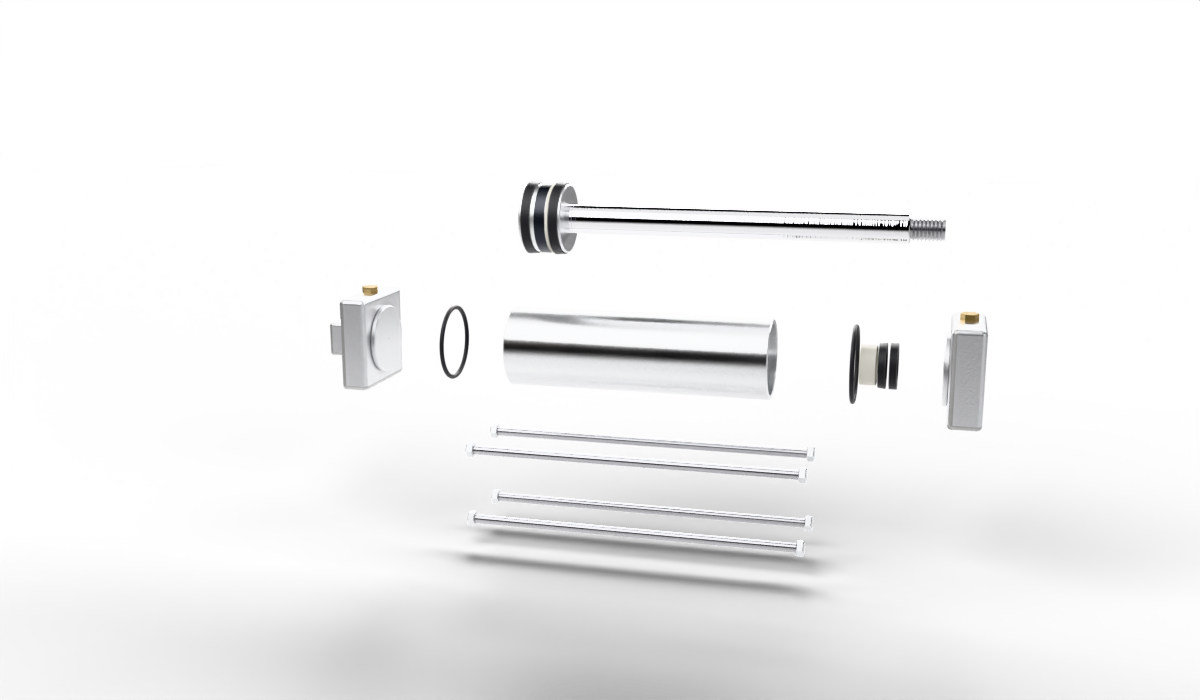
Aponte a câmera do celular para o QR e veja a peça em tamanho real sobre a sua mesa. Em tamanho real: projete na bancada e compare com um cilindro de verdade.
Atenção: esta cópia está rodando só no seu computador. O QR funciona quando a aula estiver publicada.
Achar o defeito em ordem: ar, sinal, válvula, atuador
Trocar peças até a máquina voltar a funcionar é caro, lento, e não ensina nada. O diagnóstico é um caminho.
| Sintoma | Causas prováveis, na ordem em que convém verificar |
|---|---|
| O cilindro não se move | Sem pressão. Sem sinal no piloto. Sinal oposto ainda presente. Válvula colada. Escape obstruído. Carga travada |
| O cilindro se move devagar | Pressão baixa durante o movimento. Silenciador entupido. Reguladora de fluxo fechada ou suja. Válvula ou tubo pequenos. Atrito por desalinhamento |
| O cilindro se move aos trancos | Regulagem na entrada. Vedação seca. Carga lateral. Velocidade abaixo do mínimo estável |
| O cilindro não tem força | Pressão baixa. Vazamento pelo êmbolo. Contrapressão no escape. Diâmetro insuficiente para a carga atual |
| A sequência para sempre no mesmo passo | Fim de curso desregulado ou não acionado. Sobreposição de sinais. Memória fora de posição |
| A sequência falha às vezes | Pulso curto demais. Pressão oscilante. Sensor no limite. Conexão solta. Sujeira em válvula |
| A válvula não comuta | Sem sinal. Pressão abaixo da mínima do piloto. Escape do piloto obstruído. Carretel colado. Bobina sem tensão ou queimada |
| A válvula sopra ar pelo escape | Vedação interna gasta. Vedação do êmbolo do cilindro gasta: o ar atravessa e sai pela válvula |
| A pressão cai quando a máquina trabalha | Filtro saturado. Regulador pequeno. Ramal subdimensionado. Rede no limite |
Vazamento pelo êmbolo ou pela válvula? Com o cilindro parado em um extremo, solta-se o tubo da câmara que deveria estar sem pressão. Se sai ar continuamente por esse tubo, o ar está atravessando o êmbolo. Se não sai, e o escape da válvula continua soprando, o vazamento é da válvula.
Instrumentos.
- Manômetro com conexão rápida, ou tomadas de teste nas linhas: o instrumento básico.
- Indicadores de pressão montados nas linhas de sinal: mostram, sem instrumento, se o sinal existe.
- Acionamento manual auxiliar das válvulas: separa o problema pneumático do problema de comando.
- Detector ultrassônico de vazamentos, e espuma, para confirmar.
- Cronômetro: o tempo de cada movimento, comparado com o registrado.
Defeitos depois de intervenção. Tubos trocados, sensor fora de posição, reguladora deixada fechada, válvula de modelo parecido e função diferente, cotovelo regulador montado invertido. Antes de procurar um defeito raro, confere-se o que foi mexido.
Seguir o caminho
Em uma máquina de sequência A+ B+ B− A−, o cilindro B não recua. O que verificar, e em que ordem?
- Há pressão na máquina? O cilindro A se moveu: sim.
- O sinal de recuo chega ao piloto de B−? Com manômetro ou indicador: sim, há pressão.
- E no piloto oposto, o de B+? Também há pressão.
- Dois sinais na mesma válvula: sobreposição. De onde vem o sinal de B+? Do fim de curso a1, que deveria estar sem alimentação neste passo.
Para onde vai a energia, e as medidas que mais devolvem
As maiores economias em ar comprimido não exigem equipamento novo. Exigem medir, e fechar o que está aberto.
Uma fábrica com 75 kW de compressores, 6 000 h por ano, a R$ 0,70 por kWh, baixa a rede de 7,5 para 6,5 bar. Quanto economiza por ano, em mil reais?
| Medida | Economia típica | O que exige |
|---|---|---|
| Eliminar vazamentos | De 10 a 30 % do ar produzido, onde nunca houve programa | Pesquisa periódica com detector, etiquetas e reparo. Trabalho contínuo |
| Reduzir a pressão da rede | Cerca de 6 a 7 % da energia por bar | Descobrir qual consumidor exige a pressão atual, e atendê-lo localmente |
| Eliminar usos inadequados | Variável: às vezes, o maior item | Substituir sopros abertos, resfriamento e agitação por ar, e vácuo por ejetor contínuo |
| Fechar o ar de máquinas paradas | Os vazamentos e consumos permanentes da máquina | Válvula de corte comandada pela própria máquina |
| Melhorar o controle dos compressores | De 5 a 20 % | Evitar compressores em alívio. Sequenciamento. Velocidade variável onde a demanda oscila |
| Reduzir a queda de pressão | Permite baixar a pressão de geração | Filtros trocados no prazo, tubulação e conexões adequadas |
| Recuperar o calor | Até 70 ou 80 % da energia elétrica, como calor útil | Uso para água quente ou aquecimento de ambiente |
| Aspirar ar frio | Cerca de 1 % a cada 3 °C | Tomada de ar externa, sombreada |
A pressão. A rede costuma trabalhar com a pressão exigida pelo consumidor mais exigente, muitas vezes um só, e às vezes por um motivo que deixou de existir. Todos os outros recebem, e desperdiçam, a pressão excedente: vazamentos e sopros gastam mais ar quanto maior a pressão. Baixar a rede de 7,5 para 6,5 bar reduz a energia de compressão em cerca de 7 %, e o consumo dos usos não regulados, em outros 10 %.
Usos inadequados. Tarefas feitas com ar comprimido por comodidade, quando outro meio gasta uma fração.
- Sopro por tubo aberto, para limpar, secar ou resfriar: um tubo de 6 milímetros, a 6 bar, consome mais de 1 500 litros por minuto. Bicos projetados fazem o mesmo efeito com metade ou um terço. Um soprador elétrico, com um décimo.
- Vácuo por ejetor ligado continuamente.
- Agitação de líquidos e transporte por ar comprimido de rede, onde um soprador de baixa pressão serviria.
- Resfriamento de painéis e de pessoas.
- Cilindros superdimensionados, e recuo com pressão plena, sem carga.
Medir. Não se administra o que não se mede. Um medidor de vazão na saída da central, e a potência dos compressores, dão o indicador básico: quilowatts por metro cúbico por minuto, ou quilowatts-hora por metro cúbico. Sistemas em bom estado ficam em torno de 6 a 7 kW por m³/min, a 7 bar. E a vazão medida com a fábrica parada é, inteira, vazamento.
O que vale um bar
Uma fábrica tem 75 kW de compressores em carga, 6 000 horas por ano, com a rede a 7,5 bar. A tarifa é de R$ 0,70 por kWh. Descobre-se que, atendendo uma única máquina com um amplificador de pressão local, a rede pode trabalhar a 6,5 bar. Quanto se economiza por ano, só na energia de compressão?
- Consumo atual: 75 × 6 000 = 450 000 kWh, ou R$ 315 000 por ano.
- Redução de 1 bar: cerca de 7 %.
- Economia: 450 000 × 0,07 = 31 500 kWh, ou R$ 22 000 por ano.
O governo queria saber quanto da eletricidade das fábricas do país era gasto para comprimir ar, e quanto disso poderia ser poupado. Ninguém tinha a resposta, e a razão era simples: quase nenhuma fábrica media. O ar comprimido estava em todas, era tratado como um serviço que simplesmente existia, e não aparecia em nenhuma linha de custo com esse nome. Os auditores foram a centenas de instalações. Encontraram, na maioria, o mesmo quadro
Na segunda metade da década de 1990, o órgão federal de energia dos Estados Unidos, em parceria com fabricantes de compressores, empresas de energia e associações da indústria, criou um programa voluntário voltado aos sistemas de ar comprimido. Um dos seus produtos foi um levantamento de alcance nacional, publicado em 2001, sobre como o ar comprimido era usado na indústria americana, e quanto se poderia economizar.
Os números de escala foram os primeiros a chamar a atenção. Os sistemas de ar comprimido respondiam por algo da ordem de 10 % de toda a eletricidade consumida pela indústria do país, e, em alguns setores, por muito mais.
O estudo estimou o potencial de economia com medidas de retorno em até três anos, e chegou a uma média entre 15 e 20 % do consumo desses sistemas. Em instalações individuais, auditorias encontraram 30 % e mais.
Mais revelador que o total foi a composição. As maiores parcelas não vinham de compressores novos. Vinham de corrigir vazamentos, de eliminar usos inadequados, de ajustar o controle de compressores que funcionavam em alívio por horas, e de reduzir a pressão. Eram medidas de operação e de manutenção, baratas, que dependiam de alguém olhar para o sistema como um todo.
E havia a constatação que explicava as outras. A grande maioria das fábricas visitadas não tinha medição de vazão de ar, não sabia o custo do seu metro cúbico, e não tinha um responsável pelo sistema de ar comprimido. Os compressores pertenciam à manutenção. A rede, à engenharia. Os pontos de uso, à produção. A conta de energia, ao financeiro. O desperdício não era de ninguém.
O programa passou a oferecer treinamento para quem opera esses sistemas, e uma abordagem que se tornou referência: tratar o ar comprimido como um sistema, do lado da demanda para o lado da geração, e não como uma coleção de equipamentos.
Fontes: U.S. Department of Energy, Assessment of the Market for Compressed Air Efficiency Services, 2001; U.S. Department of Energy e Compressed Air Challenge, Improving Compressed Air System Performance: A Sourcebook for Industry, 2003
Da entrada do compressor à ponta da haste: a disciplina em uma página
Vinte aulas, um caminho. Em cada trecho, uma decisão que o técnico toma.
| Trecho | O que acontece | A decisão que define o resultado |
|---|---|---|
| Geração | O ar é comprimido, e quase toda a energia vira calor | Tipo e controle do compressor. Pressão de geração no mínimo necessário |
| Tratamento | O ar é resfriado, seco e filtrado | Classe de qualidade adequada a cada uso. Drenos e filtros em dia |
| Distribuição | O ar percorre a rede até os pontos de uso | Diâmetros para pouca queda de pressão. Rede em anel. Vazamentos sob controle |
| Preparação local | Filtro, regulador e, quando preciso, lubrificador | Pressão regulada por máquina. Bloqueio, descarga e partida suave |
| Comando | Válvulas decidem para onde o ar vai, e quando | Repouso pela falha. Método pela sequência. Sinais confirmados |
| Atuação | A pressão sobre a área produz força e movimento | Diâmetro pela carga, com fator. Haste verificada. Velocidade no escape |
| Projeto, segurança e manutenção | O sistema é documentado, protegido e mantido | Diagrama fiel à máquina. Estado seguro definido. Rotina cumprida |
As ideias que atravessam a disciplina.
- Pressão vezes área. Toda força pneumática, do cilindro à ventosa, é essa conta, com a área certa e o desconto certo.
- O ar é compressível. É o que o torna seguro contra sobrecarga, e o que o torna impreciso, lento para responder em volumes grandes, e perigoso quando armazenado.
- Pressão absoluta nas contas de volume. Consumo, vazão e armazenamento se calculam com a pressão manométrica mais uma atmosfera.
- A água sempre vem junto. Ar comprimido que esfria condensa. Tratamento e drenagem não são opcionais.
- Queda de pressão é energia perdida. Em filtros, em tubos, em conexões, em válvulas pequenas.
- O símbolo mostra a função. E o diagrama, lido de baixo para cima, mostra a máquina.
- O repouso da válvula é o comportamento na falha. Decide-se antes.
- Um sinal dura enquanto o fim de curso está pressionado. Disso nascem a sobreposição e os métodos para evitá-la.
- Cada passo confirma o anterior. Em válvulas, em relés, em programa, e em procedimentos.
- Energia é o custo. O ar que vaza, o que sobra de pressão e o que se usa sem necessidade foram comprimidos do mesmo modo.
O que vem depois. A pneumática pura, tratada aqui, é a base. Em máquinas atuais, o comando é quase sempre eletropneumático: os atuadores e as válvulas de potência desta disciplina, com sensores elétricos e um controlador. A hidráulica usa os mesmos símbolos e os mesmos raciocínios de circuito, com um fluido incompressível e pressões vinte ou trinta vezes maiores. E a automação reúne os dois com acionamentos elétricos, sob o mesmo método de etapas e transições.
Uma máquina, do começo ao fim
Um dispositivo deve prender uma peça de 3 kg e estampá-la com 1 500 N, a 20 peças por minuto. Que decisões, da disciplina, o projeto envolve?
- Sequência: A+ B+ B− A−. Indireta: cascata de dois grupos, ou comando elétrico.
- Estampo: 1 500 N com fator de carga de 0,7, a 6 bar: 35,7 cm², cilindro de 80 mm, regulado para a força exata. Fixação: cilindro de 32 mm, com pressão reduzida.
- Falhas: fixação com válvula biestável e retenção. Estampo com monoestável, repouso em cima. Comando bimanual, ou proteção com intertravamento.
- Velocidade no escape, amortecimento regulado, válvulas pela vazão de pico, junto aos cilindros.
- Entrada: bloqueio com cadeado, filtro e regulador, partida suave. Consumo calculado, diagrama, lista e tabela de ajustes.
Custo do ar e retorno de uma medida, economia por redução de pressão, sopro com tubo aberto e com bico, vida de um cilindro, onde está o defeito, o que fazer, e treino
O primeiro modo calcula o custo do metro cúbico e o retorno de um investimento. O segundo, o ganho de baixar a pressão. O terceiro, o consumo de um sopro. O quarto, a vida de um cilindro. O quinto classifica sintomas. O sexto apresenta decisões. O sétimo sorteia contas.
Quatro erros de manutenção e de operação
Os quatro custam mais do que qualquer componente.
O defeito volta, na peça nova.
Cada bar custa 7 %, para todos.
Um quarto do ar pode estar escapando.
Peças boas são trocadas, e a causa fica.
O valor de um bar
Uma central de ar comprimido tem 90 kW de compressores em carga, durante 6 000 horas por ano, com tarifa de R$ 0,70 por kWh. Reduzindo a pressão de geração em 1 bar, com economia de 7 % na energia, quantos reais se poupam por ano?
Manutenção e eficiência no seu trabalho
É onde o técnico de pneumática mais aparece: na máquina que não para, e na conta de energia que cai. Clique em um cartão.
Emita o documento do seu trabalho
Os resultados do laboratório entram sozinhos. Complete o que falta, assine e salve em PDF: é a sua peça de portfólio desta aula.
Plano de manutenção e eficiência: ar comprimido da fábrica
| Custo anual do ar e retorno da medida avaliada | |
|---|---|
| Economia com a redução de pressão | |
| Sopros: tubo aberto ou bico | |
| Vida estimada dos cilindros | |
| Rotinas diárias, semanais e mensais | |
| Roteiro de busca de defeitos |
| Conclusão do técnico |
|---|
7 situações de trabalho
Você completou o quiz!
Mensagem do feedback.
Ar limpo, defeito achado em ordem, e nenhum metro cúbico soprado à toa
A disciplina percorreu o caminho inteiro: o ar que entra no compressor, perde a água, atravessa a rede, é preparado na entrada da máquina, obedece às válvulas, e empurra um êmbolo. E percorreu o caminho do técnico: calcular a força e o consumo, ler e desenhar o diagrama, montar a sequência sem conflitos, decidir o que a máquina faz na falha, e mantê-la funcionando ao menor custo. O passo seguinte é a avaliação, que reúne esses conteúdos em situações de projeto, de diagnóstico e de operação.