A montagem de um chassi caiu de 12 horas e meia para 93 minutos. A rotatividade subiu para 370% ao ano.
Taylor tirou do operário a decisão sobre como fazer; Ford, a decisão sobre quando. Nesta aula você lê uma foto da primeira linha móvel, refaz uma cronoanálise e vê por que o modelo falhou na Amazônia.
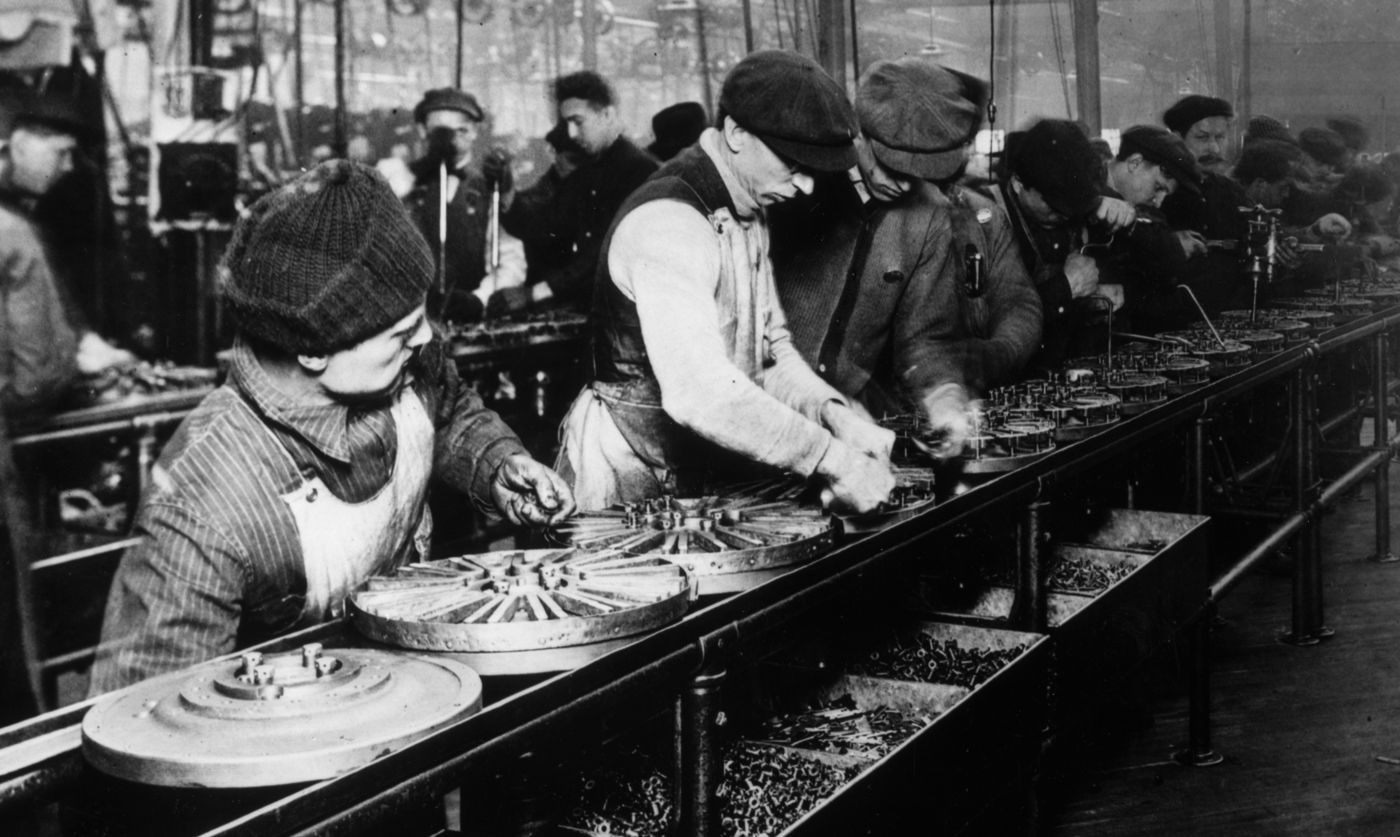 Uma tarefa por pessoaVolantes do magnetoPeças ao alcance da mãoA peça anda, o operário fica
Linha de montagem de magnetos na fábrica da Ford em Highland Park, 1913. National Archives (EUA), domínio público.
- Setor
- Linha de montagem de painéis
- Solicitante
- Comissão paritária de produção da Indústria-escola Mesquita
- Objeto
- Nova meta de produção do posto de fixação de bornes
- Prioridade
- Alta
- Prazo
- Reunião da comissão na quinta-feira
A engenharia de processos cronometrou o posto de fixação de bornes e propôs uma meta nova. Os operadores dizem que o tempo foi medido com o colega mais rápido e sem tolerância suficiente. A comissão, com dois representantes da empresa e dois dos empregados, vai se reunir para decidir. Você foi indicado para refazer a conta e redigir a parte técnica da ata: o tempo-padrão, a meta e o que fica acordado.
- 1Entender o que a cronoanálise mede e o que ela decide
- 2Ver como a linha passou a impor o ritmo
- 3Reconhecer os limites do modelo e o que ele custou
- 4Refazer a cronoanálise no laboratório e redigir a ata
Entrega: ata AT-08, no fim da aula
As 5 competências desta aula
- Enunciar os quatro princípios da administração científica e o problema que Taylor queria resolver.
- Calcular um tempo-padrão a partir de tempo cronometrado, fator de ritmo e tolerâncias.
- Diferenciar taylorismo de fordismo pelo mecanismo de controle do ritmo.
- Explicar o “dia de cinco dólares” como resposta a um problema de rotatividade.
- Descrever o fordismo como pacto entre produção em massa e consumo em massa, e as causas da sua crise.
Frederick Taylor (1856–1915): o trabalho medido
Taylor começou como operário e chegou a engenheiro-chefe em uma siderúrgica da Filadélfia. Conhecia a oficina por dentro, e foi dali que tirou o seu problema.
O problema tinha nome: soldiering, que se pode traduzir por cera ou vadiagem sistemática. Os operários trabalhavam abaixo do que podiam, de propósito e em combinação. Taylor entendeu o motivo: quando produziam mais, o patrão reduzia o valor pago por peça, de modo que o esforço adicional não se convertia em ganho. E percebeu a condição que tornava a cera possível: só os operários sabiam quanto tempo uma tarefa realmente levava. O saber do ofício estava na cabeça e nas mãos deles, e a gerência não tinha como contestar.
A resposta foi transferir esse saber para a gerência. Em Princípios de administração científica (1911), Taylor resumiu o método em quatro princípios:
O episódio de Bethlehem, contado pelo próprio Taylor. No livro de 1911, Taylor narra o que fez em 1899 no pátio da siderúrgica Bethlehem, na Pensilvânia. Ali 75 homens carregavam à mão lingotes de ferro-gusa de cerca de 42 quilos, à média de 12,5 toneladas por homem por dia. Depois de cronometrar o serviço, ele concluiu que um carregador de primeira classe poderia movimentar 47,5 toneladas, desde que ficasse com carga nas mãos em só 42% do dia e livre nos outros 58%. Escolheu um operário, a quem chamou de Schmidt, ofereceu-lhe US$ 1,85 por dia, em vez de US$ 1,15, e exigiu obediência ao instrutor: pegar, andar e sentar quando mandado.
O relato virou o exemplo mais citado da administração científica, mas deve ser lido como fonte, e não como ata. Em 1974, os pesquisadores Charles Wrege e Amedeo Perroni compararam as versões que Taylor contou entre 1901 e 1911 com os registros da época e mostraram que ele mudou e enfeitou a história; trabalhos posteriores do mesmo Wrege concluíram que o episódio, como está no livro, não se sustenta. O que o próprio texto de Taylor deixa claro é o preço do método: o operário foi escolhido por não questionar, e a decisão sobre cada gesto passou a ser de outra pessoa.
Henry Ford (1863–1947): o trabalho levado até o trabalhador
Ford aplicou os princípios de Taylor a um produto complexo, o automóvel, e acrescentou o elemento que faltava: um mecanismo que impusesse o ritmo sem depender de supervisor.
A primeira linha móvel, numa foto de 1913
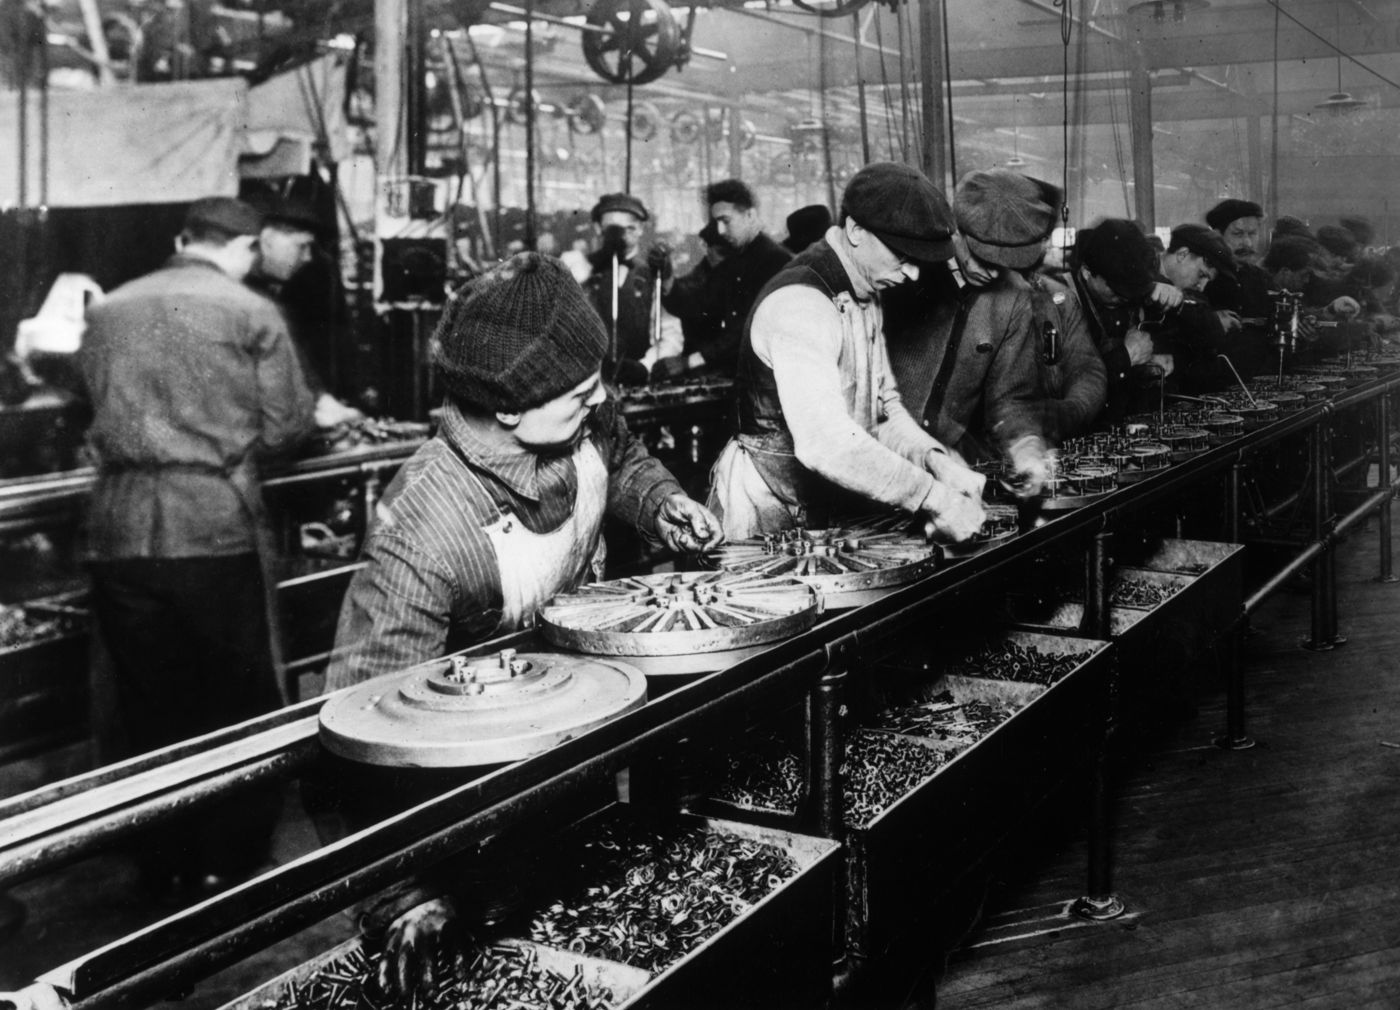
Antes do chassi, a Ford testou a linha móvel numa peça pequena: o volante com magneto, que gerava a eletricidade da ignição do Ford T. Esta foto mostra essa linha em Highland Park. Toque nos números.
- Tipo
- Fotografia documental
- Data
- 1913
- Onde
- Fábrica da Ford em Highland Park, Michigan (EUA)
- Acervo
- National Archives dos Estados Unidos
Antes da linha, um operário montava o volante inteiro em cerca de 20 minutos. Em abril de 1913, o trabalho foi dividido em 29 operações, uma para cada homem, e o tempo caiu para 13 minutos.
Os discos com ímãs presos são os volantes do motor, que também geravam a corrente da ignição. Uma peça pequena e repetitiva, boa para testar o método antes de levá-lo ao chassi.
As caixas embaixo da bancada trazem parafusos e peças até o operário. Ford resumiu a regra: pôr ferramentas e pessoas na ordem das operações, para que ninguém precise dar um passo a mais.
O volante desliza de um homem para o outro ao longo da bancada. Com ajustes na altura e no ritmo, o tempo de montagem chegou a cerca de cinco minutos.
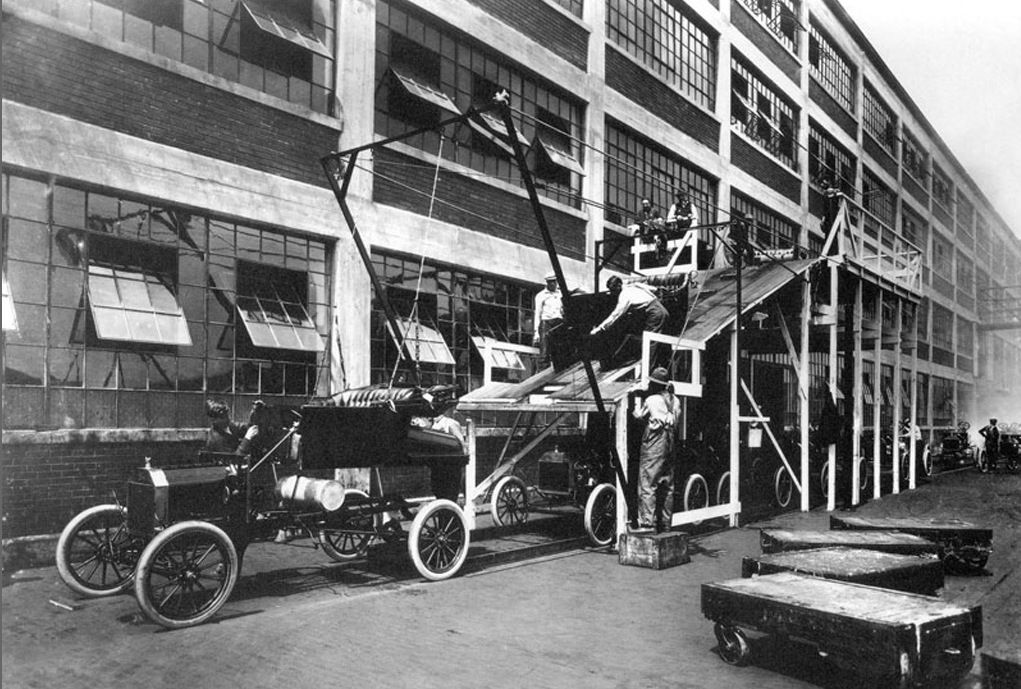
O método se espalhou pela fábrica em meses. No fim de 1913, o chassi inteiro já andava numa linha, e a montagem caiu de mais de 12 horas para cerca de hora e meia.
Ninguém senta, e os ombros quase se tocam. A foto mostra o que a tabela de tempos não mostra: a postura, o espaço e o corpo inteiro preso a um gesto.
Todos seguem trabalhando enquanto são fotografados. A linha não para, e a foto, feita para registrar a novidade, acaba registrando também a nova disciplina.
1. O que a foto mostra que uma tabela de tempos de montagem não mostra?
2. Em 1913, quem decidia a altura da bancada e o ritmo da linha?
3. A foto foi feita pela própria Ford. Como isso pesa na leitura?
Três ideias sustentam o sistema. A primeira é a padronização total: um único modelo, o Ford T, lançado em 1908, com peças intercambiáveis. A segunda é a divisão extrema das tarefas, na linha da Aula 7. A terceira é a linha de montagem móvel, instalada em Highland Park ao longo de 1913: em vez de os operários irem até o carro, o carro passa diante deles sobre uma esteira, em velocidade fixada pela gerência.
| Indicador | Antes | Depois |
|---|---|---|
| Tempo de montagem de um chassi | 12 horas e 28 minutos | 1 hora e 33 minutos (1914) |
| Preço do Ford T | US$ 850 (1908) | US$ 360 (1916) e US$ 260 (1925) |
| Carros produzidos por ano | cerca de 19 mil (1910) | cerca de 585 mil (1916) |
| Rotatividade anual da mão de obra | sem registro anterior | 370% (1913) |
A última linha da tabela é o outro lado das três primeiras. Rotatividade de 370% significa que, para manter cerca de 14 mil postos ocupados em 1913, a empresa precisou contratar mais de 50 mil pessoas. Os operários entravam, não suportavam a monotonia e a velocidade, e saíam em poucas semanas.
A Ford dobrou o salário de um dia para o outro. Não foi generosidade.
Diante da rotatividade, Henry Ford anunciou que passaria a pagar cinco dólares por dia, mais que o dobro dos US$ 2,34 então praticados, e reduziria a jornada de nove para oito horas. Nos dias seguintes, milhares de pessoas foram aos portões da fábrica em busca de vaga, no inverno gelado de Detroit.
O valor não era salário puro. Pouco mais da metade, US$ 2,70, era uma participação nos lucros, condicionada a um modo de vida considerado adequado. A empresa criou um Departamento Sociológico, cujos inspetores visitavam as casas dos operários para verificar se eram limpas, se o trabalhador bebia, se poupava, se maltratava a família ou se alugava quartos a pensionistas. Quem não fosse aprovado recebia só a parte básica.
O resultado apareceu rápido: a rotatividade caiu para 16% em 1915, e a produtividade subiu. Ford explicaria depois que o aumento tinha sido uma das melhores medidas de redução de custos que tomou.
Fontes: The Henry Ford, “Ford's Five-Dollar Day”; Henry Ford e Samuel Crowther, My Life and Work, 1922, capítulo 8; Stephen Meyer, The Five Dollar Day: labor management and social control in the Ford Motor Company, 1981
Fordismo como modelo de sociedade, e a crise dos anos 1970
Com o tempo, a palavra fordismo passou a designar mais do que uma técnica: um arranjo entre empresas, trabalhadores e Estado que marcou os países industrializados entre 1945 e meados dos anos 1970.
O pensador italiano Antonio Gramsci percebeu já em 1934, nos textos reunidos como Americanismo e fordismo, que o sistema exigia um novo tipo de trabalhador e de modo de vida. Depois da Segunda Guerra Mundial, o arranjo assumiu a forma que os economistas chamam de pacto fordista:
- Produção em massa de bens padronizados, com ganhos constantes de produtividade.
- Consumo em massa, sustentado por salários que cresciam junto com a produtividade.
- Sindicatos fortes, que aceitavam a organização do trabalho definida pela gerência em troca de aumentos e estabilidade.
- Estado de bem-estar, com previdência, saúde e seguro-desemprego, que mantinha o consumo mesmo nas crises.
Na Aula 6, você viu que na primeira Revolução Industrial os salários ficaram para trás da produtividade. O pacto fordista foi o período em que as duas curvas andaram juntas. Não por acaso, é lembrado na Europa como os “trinta anos gloriosos”.
A partir do fim dos anos 1960, o modelo apresentou problemas simultâneos:
- Rigidez. Máquinas dedicadas a um único produto tornavam cara qualquer mudança de modelo, justamente quando os consumidores passaram a querer variedade.
- Saturação. Nos países ricos, quase toda família já tinha carro, geladeira e televisão.
- Recusa do trabalho. Uma geração mais escolarizada não aceitava a tarefa repetitiva. Em 1972, na fábrica da General Motors em Lordstown, Ohio, a velocidade da linha foi elevada para cerca de cem carros por hora, o que dava 36 segundos por operação. Os operários, com média de idade em torno de 25 anos, responderam com sabotagem, faltas e uma greve de 22 dias.
- Choque externo. A alta do preço do petróleo em 1973 encareceu a produção e derrubou o crescimento.
A saída veio de um país que não tinha espaço, capital nem mercado para a produção em massa ao estilo americano: o Japão, tema da próxima aula.
O que não se exporta e o que continua em uso
O modelo foi copiado no mundo inteiro, com resultados que dependeram menos da técnica do que das relações sociais em cada lugar.
Ford construiu uma cidade americana na Amazônia para produzir borracha. Nunca saiu dali um pneu.
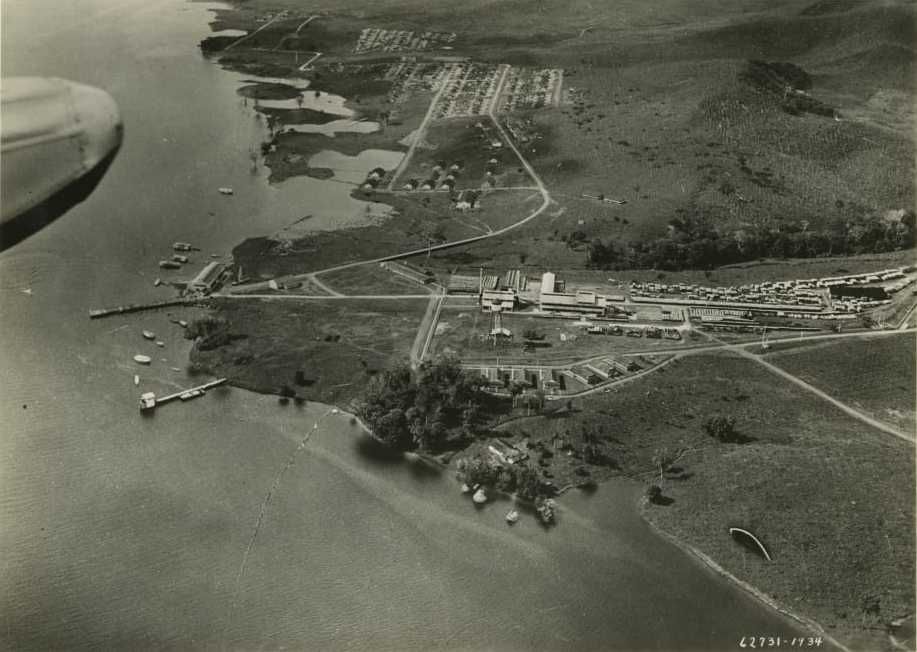
Para não depender da borracha asiática, controlada por britânicos, a Ford obteve em 1927 uma concessão de cerca de um milhão de hectares às margens do rio Tapajós e ergueu ali, a partir de 1928, uma cidade completa: casas de madeira no estilo do Meio-Oeste, hospital, escola, caixa-d'água, relógio de ponto e sirene.
A empresa tentou implantar a disciplina de Detroit. Exigiu trabalho nas horas mais quentes do dia, sob o sol do meio-dia. Proibiu álcool e tabaco até dentro das casas e impôs uma dieta americana, com arroz integral, aveia e pêssego em lata. Em dezembro de 1930, a troca do serviço de mesa por fila de bandejão no refeitório desencadeou a revolta que ficou conhecida como Quebra-Panelas: os trabalhadores destruíram o refeitório, cortaram o telégrafo e puseram os gerentes para correr, até a chegada do Exército. Ao mesmo tempo, as seringueiras, plantadas juntas como numa lavoura, foram devastadas por um fungo que na floresta, com as árvores dispersas, não se espalha. A partir de 1934, a plantação foi transferida para Belterra, rio abaixo, com o mesmo resultado. Em 1945, a empresa vendeu as terras de volta ao governo brasileiro, com prejuízo de mais de US$ 20 milhões; nenhuma gota de látex de lá chegou a um carro Ford.
Fontes: Greg Grandin, Fordlândia: ascensão e queda da cidade esquecida de Henry Ford na selva, 2009; NPR, “Fordlandia: The Failure Of Ford's Jungle Utopia”, 6 de junho de 2009; John A. Russell, “Fordlandia and Belterra, rubber plantations on the Tapajos River, Brazil”, Economic Geography, 1942
O que ficou do taylorismo-fordismo, e que um técnico encontra hoje, é sobretudo o método de medição. A cronoanálise continua sendo a base para dimensionar linhas, calcular custos e fixar metas:
Tempo cronometrado médio ....... 2,00 min por peça Fator de ritmo do operador ..... 90% (abaixo do normal) Tempo normal ................... 2,00 x 0,90 = 1,80 min Tolerâncias (fadiga e necessidades pessoais) ......... 15% Tempo-padrão ................... 1,80 x 1,15 = 2,07 min Produção-padrão em 480 min ..... 480 / 2,07 = 231 peças
Leitura guiada: o fator de ritmo corrige o tempo medido conforme o cronoanalista julgue que o operador observado trabalhou acima ou abaixo do ritmo normal. As tolerâncias acrescentam tempo para descanso e necessidades pessoais. Os dois são estimativas, e por isso são os pontos em que a meta é negociada: um fator de ritmo ou uma tolerância mal definidos transformam o padrão em sobrecarga.
A legislação reconhece esse risco. O Anexo II da Norma Regulamentadora nº 17, sobre teleatendimento, criado em 2007 e atualizado em 2021, limita a seis horas diárias o tempo efetivo de atendimento e obriga a conceder duas pausas de dez minutos, além do intervalo de 20 minutos para refeição, em um tipo de trabalho em que cada chamada é cronometrada pelo sistema. É o cronômetro de Taylor, agora embutido no software, com um freio fixado em norma.
Cronoanálise e reconhecimento dos dois sistemas
No primeiro modo você calcula o tempo-padrão de uma operação e vê quanto cada parâmetro pesa na meta. No segundo, identifica o que é de Taylor, o que é de Ford e o que não é de nenhum dos dois.
Três simplificações sobre Taylor e Ford
Elas circulam como fatos e tornam mais difícil entender o que os dois realmente fizeram.
Peças intercambiáveis vinham das fábricas de armas do século XIX; o trilho com o produto em movimento, dos abatedouros de Chicago; a medição de tempos, de Taylor. A inovação foi juntá-las em escala inédita.
Taylor defendia salários mais altos e pausas planejadas. A crítica mais séria não é ao cronômetro, e sim à retirada de toda decisão das mãos de quem executa.
O que mudou foi a flexibilidade: a mesma linha monta vários modelos, e parte das operações é feita por robôs. O princípio do fluxo contínuo com ritmo definido permanece.
A meta do posto de fixação de bornes
No posto de fixação de bornes, o tempo cronometrado médio foi de 1,60 minuto por painel, com fator de ritmo de 110%, porque o operador observado era rápido. Com tolerâncias de 12% e 440 minutos disponíveis no turno, qual é a produção-padrão, em painéis inteiros?
Onde o cronômetro e a esteira estão na sua área
Os dois sistemas deixaram ferramentas e problemas em todas as áreas técnicas. Clique em um cartão.
Redija a parte técnica da ata
Use o laboratório de cronoanálise e a conta do exercício. Escreva com as suas palavras, assine e salve em PDF: é a sua peça de portfólio desta aula.
Ata: revisão da meta do posto de fixação de bornes
| Tempo-padrão calculado para o posto, com ritmo e tolerâncias | |
|---|---|
| Produção-padrão do turno (laboratório) | |
| Diferença entre a meta proposta e a meta corrigida | |
| O que a linha decide pelo operador e o que deve ficar com ele | |
| Ponto acordado e prazo de revisão |
| Conclusão do técnico |
|---|
7 situações de trabalho
Você completou o quiz!
Mensagem do feedback.
O modelo que venceu pela escala perdeu pela rigidez.
Taylor fixou o método, Ford fixou o ritmo, e o pacto do pós-guerra distribuiu os ganhos. Quando o mercado passou a pedir variedade e os operários passaram a recusar a tarefa repetitiva, a resposta veio do Japão: produzir só o necessário, na hora certa, com equipes que pensam. É o toyotismo, assunto da próxima aula.