Escola Técnica · Sociologia do Trabalho · Curso Técnico EAD
Curso Técnico EAD · Aula 9 de 20
Sociologia do Trabalho · Aula 9 · A produção enxuta
A mesma fábrica, os mesmos operários, o mesmo sindicato: o absenteísmo caiu de 20% para 2%
Na Toyota, qualquer operador pode parar a linha, e a meta fica num painel à vista de todos. Nesta aula você aprende de onde veio a produção enxuta, como funcionam as suas ferramentas e o que ela cobra de quem trabalha.
⏱ leituraseções · laboratório · quiz
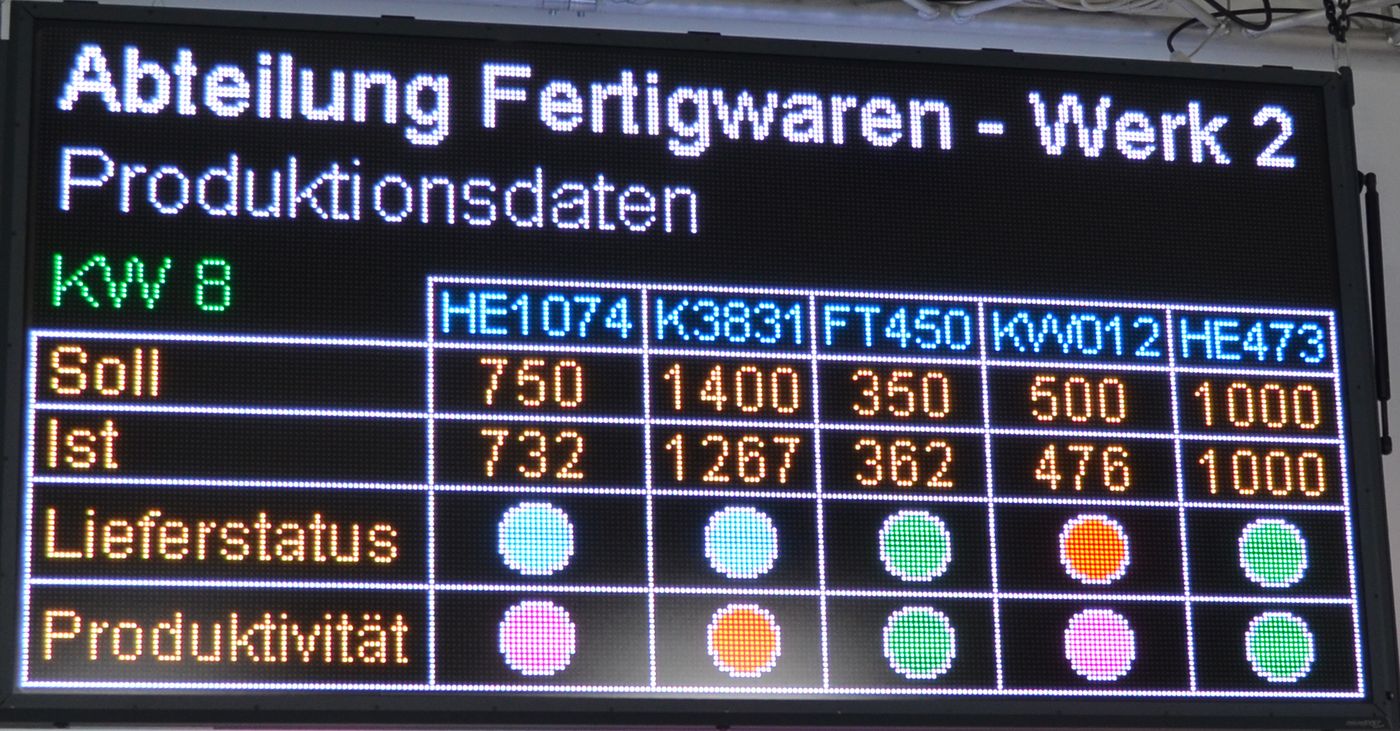
Setor de produtos acabados, fábrica 2Meta e realizadoFT450: acima da metaLuzes de entrega e produtividade
Painel andon de produção, foto de 2019. MicroSYST Systemelectronic, CC BY-SA 4.0.
1Por que inverterPor que o Japão não copiou a fábrica de Ford?decide de onde vem cada ferramenta
2Desperdício ou folgaO que a produção enxuta elimina, e o que mais ela leva junto?decide como você lê um painel de produção
3Quem fica dentroQuem ganha estabilidade e quem vai para a periferia?decide a sua nota técnica
Pauta de trabalho · sua missão nesta aulaNota técnica NT-09
Setor
Produção e Gente
Solicitante
Gerência industrial da Indústria-escola Mesquita
Objeto
Projeto de implantação de andon, kanban e célula na montagem de painéis elétricos
Prioridade
Alta
Prazo
Antes da reunião com a comissão de fábrica
O que pediram a você
A gerência quer transformar a montagem de painéis em célula enxuta: painel andon sobre a linha, kanban com o almoxarifado, troca rápida nas dobradeiras e um operador a menos por turno. Também estuda passar a montagem dos chicotes para uma terceirizada dentro da fábrica. A comissão de fábrica pediu uma nota técnica antes da decisão: o que o sistema ganha, o que ele cobra de quem trabalha e que salvaguardas o projeto precisa ter. Você escreve a nota.
1
Entender por que o sistema nasceu ao contrário do de Ford
2
Calcular o ritmo da célula e ler um painel andon de verdade
3
Separar desperdício de tempo de recuperação
4
Comparar as regras da terceirização e emitir a nota NT-09
Entrega: nota técnica NT-09, no fim da aula
As 5 competências desta aula
Explicar por que o Japão não pôde copiar a produção em massa e inverteu a sua lógica.
Descrever just-in-time, kanban, autonomação, kaizen e troca rápida e o que cada um elimina.
Calcular o takt time de uma linha.
Comparar o operário fordista e o toyotista em tarefas, autonomia e pressão.
Relacionar a produção enxuta à terceirização e à divisão entre trabalhadores estáveis e periféricos.
Antes de começar · revisão rápida
Da Aula 8
Taylor separava quem planeja o método de quem executa. No kaizen da Toyota, quem revisa o método de trabalho?
Da Aula 7
Na oficina de alfinetes, se o único trabalhador que sabe fazer a ponta falta, nenhum alfinete fica pronto. Que resposta o sistema Toyota dá a esse risco?
1 Origem
Um país sem espaço, sem capital e sem mercado para a produção em massa
O toyotismo não nasceu de uma teoria. Nasceu da impossibilidade de fazer o que os americanos faziam.
Em 1950, o engenheiro Eiji Toyoda passou três meses estudando a fábrica da Ford em River Rouge, perto de Detroit, então a maior do mundo. Ela montava cerca de 7 mil carros por dia. A Toyota tinha fabricado 2.685 carros em treze anos de existência. De volta ao Japão, Toyoda e Taiichi Ohno concluíram que copiar o modelo era inviável por quatro razões:
Mercado pequeno e variado. O Japão precisava de caminhões, carros pequenos e carros de luxo, em pouca quantidade de cada tipo. Não havia demanda para milhões de unidades iguais.
Falta de capital. Um país destruído pela guerra não podia comprar centenas de prensas dedicadas, cada uma a uma única peça.
Falta de espaço. Terrenos caros não comportavam os enormes estoques das fábricas americanas.
Mão de obra que não podia ser descartada. Em 1950, a Toyota, perto da falência, demitiu cerca de 1.600 trabalhadores. A greve que se seguiu terminou com a renúncia do presidente da empresa e um acordo: os que ficaram receberam garantia de emprego até a aposentadoria e salário que subia com o tempo de casa. Em troca, aceitaram trocar de função sempre que necessário.
Esse acordo teve uma consequência econômica. Se o trabalhador ficaria quarenta anos na empresa, ele se tornava um custo fixo, como uma máquina, e passava a valer a pena investir na sua formação e aproveitar a sua inteligência, e não só os seus braços. As ferramentas do sistema decorrem daí.
2 Ferramentas
Como funciona o Sistema Toyota de Produção
Ohno definiu o objetivo do sistema em uma frase: eliminar o desperdício. E listou sete tipos de desperdício, que ele chamou de muda.
Desperdício
O que é
Exemplo em uma oficina
Superprodução
Produzir antes ou além do pedido
Usinar 500 peças quando o cliente pediu 200
Estoque
Material parado
Paletes de peças aguardando a próxima operação
Espera
Pessoa ou máquina parada
Operador aguardando a ponte rolante
Transporte
Deslocar material sem necessidade
Levar a peça ao outro galpão e trazê-la de volta
Movimento
Deslocar pessoas sem necessidade
Buscar a ferramenta em um armário distante
Processamento excessivo
Fazer mais do que o cliente exige
Polir uma superfície que ficará escondida
Defeitos
Produzir o que será refugado ou retrabalhado
Lote inteiro fora da tolerância
Fonte: Taiichi Ohno, O Sistema Toyota de Produção, 1978.
Para Ohno, o pior dos sete é a superprodução, porque gera os outros: o que foi produzido a mais vira estoque, precisa ser transportado, ocupa espaço e esconde defeitos. O sistema se apoia em dois pilares e em algumas práticas que os sustentam:
A produção é puxada pelo pedido, e não empurrada pela previsão. Cada posto só fabrica quando o posto seguinte retira peças, e a comunicação é feita pelo cartão kanban.
O ritmo é dado pelo takt time, o tempo disponível dividido pela demanda. Se a linha tem 450 minutos úteis no turno e o cliente pede 300 unidades, o takt é de 450 ÷ 300 = 1,5 minuto: deve sair uma unidade a cada 90 segundos, nem mais depressa nem mais devagar.
A palavra é traduzida por autonomação, ou automação com toque humano. A máquina é dotada de dispositivos que a fazem parar sozinha ao detectar uma anormalidade, e o operador tem autoridade para parar a linha puxando uma corda ou apertando um botão, o andon.
Na fábrica fordista, parar a linha era proibido, e os defeitos seguiam adiante para serem consertados no fim. Na Toyota, o defeito é resolvido onde nasce, para que não se repita.
Os operários se reúnem em pequenos grupos para analisar problemas do próprio setor e propor mudanças no método. A técnica mais conhecida é a dos cinco porquês: perguntar “por quê?” repetidas vezes até chegar à causa raiz, em vez de tratar o sintoma.
É o ponto em que o sistema mais se afasta de Taylor: o método deixa de ser monopólio do escritório de planejamento.
Para fabricar vários modelos em pouca quantidade, é preciso trocar a ferramenta da máquina muitas vezes. O engenheiro Shigeo Shingo desenvolveu o método que reduziu a troca de matrizes em prensas de horas para menos de dez minutos.
Com trocas rápidas, os lotes ficam pequenos e o estoque cai. E as máquinas são dispostas em células, em forma de U, nas quais um mesmo operador cuida de várias máquinas diferentes. O operário de uma única operação dá lugar ao polivalente.
Indicador (1986)
GM Framingham (EUA)
Toyota Takaoka (Japão)
Horas de montagem por carro
31
16
Defeitos de montagem por 100 carros
130
45
Estoque médio de peças
2 semanas
2 horas
Fonte: Womack, Jones e Roos, A máquina que mudou o mundo, 1990, pesquisa do MIT em fábricas de automóveis.
Case real · Fremont, Califórnia, 1982 a 1985
A pior fábrica da General Motors virou a melhor em um ano, com os mesmos trabalhadores
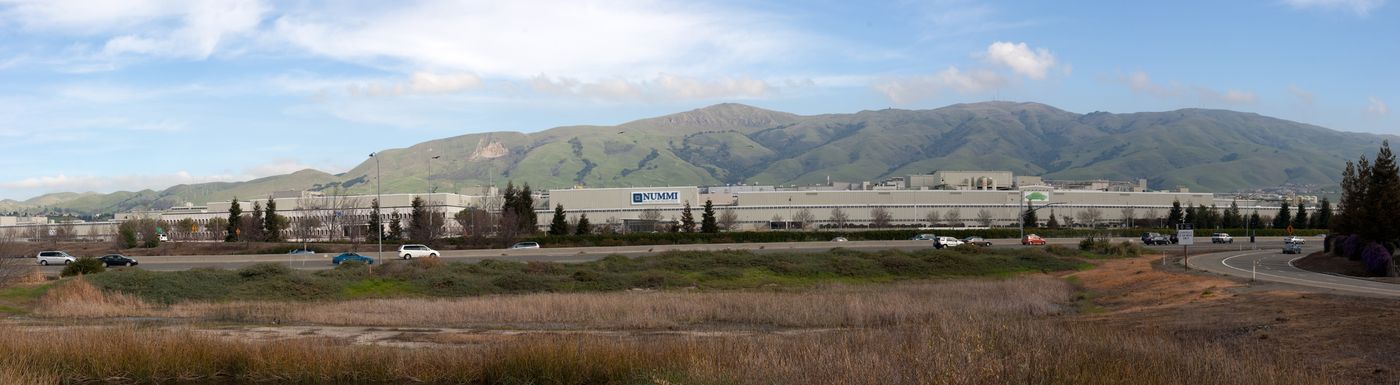
A fábrica de Fremont em janeiro de 2010, poucos meses antes de a NUMMI encerrar a produção. O prédio é o mesmo que a GM fechou em 1982.Ellen Levy Finch, via Wikimedia Commons · CC BY-SA 3.0 · origem
A fábrica da GM em Fremont tinha a pior qualidade da empresa nos Estados Unidos. O absenteísmo passava de 20%, a ponto de a empresa manter um contingente extra só para cobrir faltas, as queixas trabalhistas se acumulavam, além de relatos de álcool e sabotagem na linha. A GM fechou a unidade em 1982.
Em 1984, a fábrica foi reaberta como NUMMI, uma sociedade entre GM e Toyota, administrada pela empresa japonesa. Contra a opinião de muitos, a Toyota recontratou cerca de 85% dos antigos operários, inclusive as lideranças do sindicato, e enviou grupos deles ao Japão para treinamento. Em casa, organizou o trabalho em equipes, deu a qualquer operador o direito de parar a linha e comprometeu-se a não demitir enquanto houvesse alternativa. Em pouco tempo, a qualidade passou da pior para a melhor do sistema GM, e o absenteísmo caiu para um patamar estável de cerca de 2%, segundo John Shook, americano que trabalhava na Toyota e participou da abertura.
A lição: o comportamento que a GM atribuía à índole dos operários era produto da forma de organizar o trabalho. É a imaginação sociológica da Aula 1 em um experimento quase perfeito: mesmas pessoas, mesmo prédio, outro sistema, outro resultado.
Fontes: John Shook, “How NUMMI changed its culture”, Lean Enterprise Institute, 2009; Paul S. Adler, “Time-and-motion regained”, Harvard Business Review, 1993; Frank Langfitt, “The end of the line for GM-Toyota joint venture”, NPR, 2010
Documento real · leitura comentada
Um painel andon, lido de perto
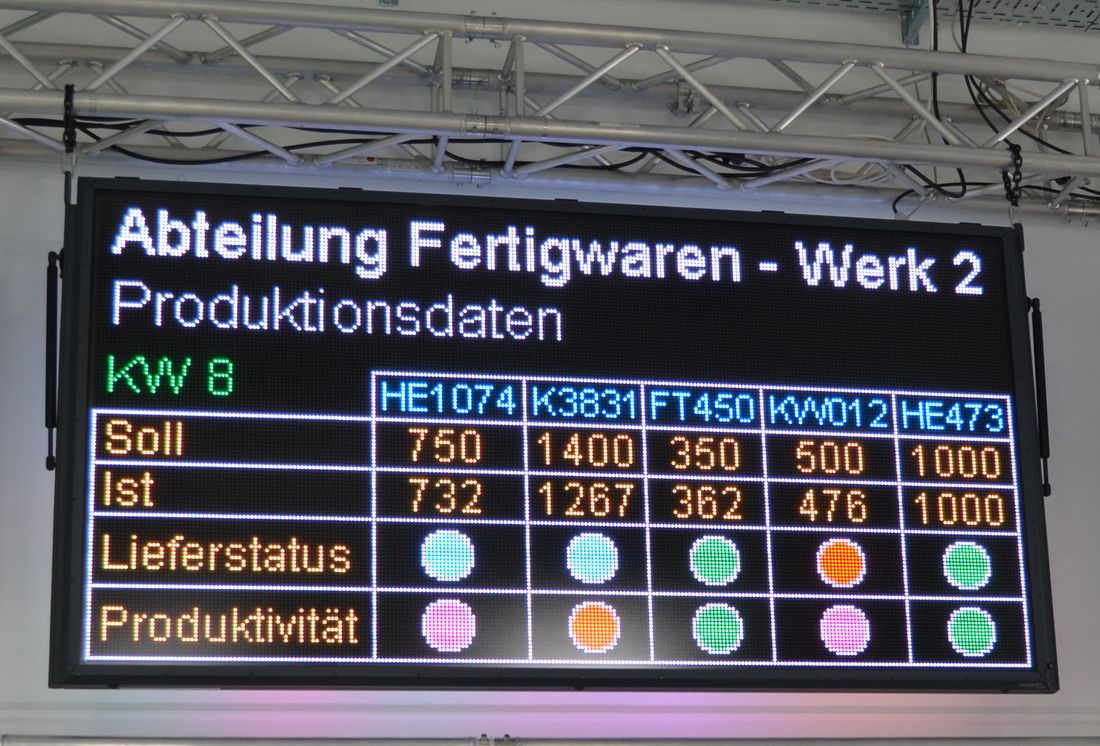
O andon começou como uma corda e uma lâmpada; hoje é, em muitas fábricas, um painel eletrônico pendurado sobre a linha. Este é de uma fábrica alemã, fotografado em 2019. Toque nos números e leia o que ele mostra a quem passa embaixo, e o que ele não mostra.
Toque nos números. Toque na imagem para ampliar.MicroSYST Systemelectronic GmbH (2019), via Wikimedia Commons · CC BY-SA 4.0 · origemAbrir no celular, com zoom
Tipo
Painel andon eletrônico (gestão à vista)
Data
Foto de 2019
Quem fotografou
A fabricante do painel
Língua
Alemão
“Abteilung Fertigwaren, Werk 2”: setor de produtos acabados, fábrica 2. O painel fica pendurado sobre a área, à vista de todos. A informação não vai para a sala da gerência: fica no chão de fábrica, onde o problema acontece.
Kalenderwoche 8: a oitava semana do ano. A meta é semanal, e o painel conta a semana em andamento. A unidade de tempo do controle diz muito: aqui é a semana; num posto de montagem, é o takt, medido em segundos.
Cada coluna é um produto, identificado por código. O painel mede o fluxo, não as pessoas pelo nome. Guarde a diferença: na Aula 10 você vai ver um sistema que mede cada trabalhador, segundo a segundo.
Soll é o que devia ser feito; Ist, o que foi feito. Duas palavras resumem o painel: meta e realizado, lado a lado, sem ninguém precisar perguntar a ninguém.
1.400 pedidos e 1.267 feitos: cerca de 9,5% abaixo da meta. Num sistema puxado, a falta aparece na hora e vira pergunta para a equipe. Em vez de esconder o atraso num estoque de segurança, o painel o expõe.
362 feitos para 350 pedidos. Num painel comum, seria motivo de comemoração. Na lógica de Ohno, são 12 peças sem cliente: superprodução, o desperdício que puxa os outros.
Lieferstatus: a situação da entrega ao cliente, em cores. A fabricante descreve o painel como um semáforo; o significado de cada cor é definido por quem usa o sistema. É o pedido do cliente, tornado visível na linha.
Produktivität: a produtividade de cada produto, também em cores. O painel mostra o resultado, não como ele foi obtido. Pausa cortada, ritmo apertado e hora extra não aparecem aqui.
Leia como historiador
1. Para quem este painel foi feito?
2. Qual produto mostra superprodução?
3. O que este painel NÃO permite saber?
Em uma linha com 420 minutos úteis por turno, o cliente pede 280 unidades. Qual é o takt time?
3 O trabalhador
Envolvimento, pressão e a divisão entre o centro e a periferia
O toyotismo devolve ao operário parte do que o taylorismo tinha retirado: variedade de tarefas, voz sobre o método, responsabilidade pela qualidade. A pesquisa sociológica mostrou que isso tem um preço.
Mais responsabilidade com o mesmo ritmo. O operador polivalente cuida de várias máquinas, inspeciona a própria peça, faz pequenas manutenções e participa de grupos de melhoria. O takt time, porém, continua sendo fixado pela gerência. Os pesquisadores americanos Mike Parker e Jane Slaughter chamaram o sistema de gestão por estresse: a linha é mantida de propósito no limite, com o mínimo de pessoas e de folga, para que os pontos fracos apareçam. Cada melhoria conquistada é usada para retirar mais uma folga.
Envolvimento que não é opcional. Sugerir melhorias e participar dos círculos conta na avaliação. O controle deixa de vir só do chefe e passa a vir também do grupo: em uma equipe enxuta, quem falta sobrecarrega os colegas, e são eles que cobram.
Garantias para uma parte. O emprego estável do acordo de 1950 nunca valeu para todos. O sistema japonês funciona em camadas: no centro, os trabalhadores efetivos da grande empresa; em volta, temporários, subcontratados e os empregados de uma rede de fornecedores menores, com salários mais baixos e nenhuma garantia. Quando a demanda cai, o ajuste é feito na periferia. A empresa enxuta mantém dentro de si apenas o núcleo e compra o resto de terceiros.
Case real · Toyota City, Japão, 2002 a 2007
Um chefe de equipe do controle de qualidade, de 30 anos, morreu na fábrica depois de mais de 106 horas extras em um mês. A Justiça chamou de karoshi.
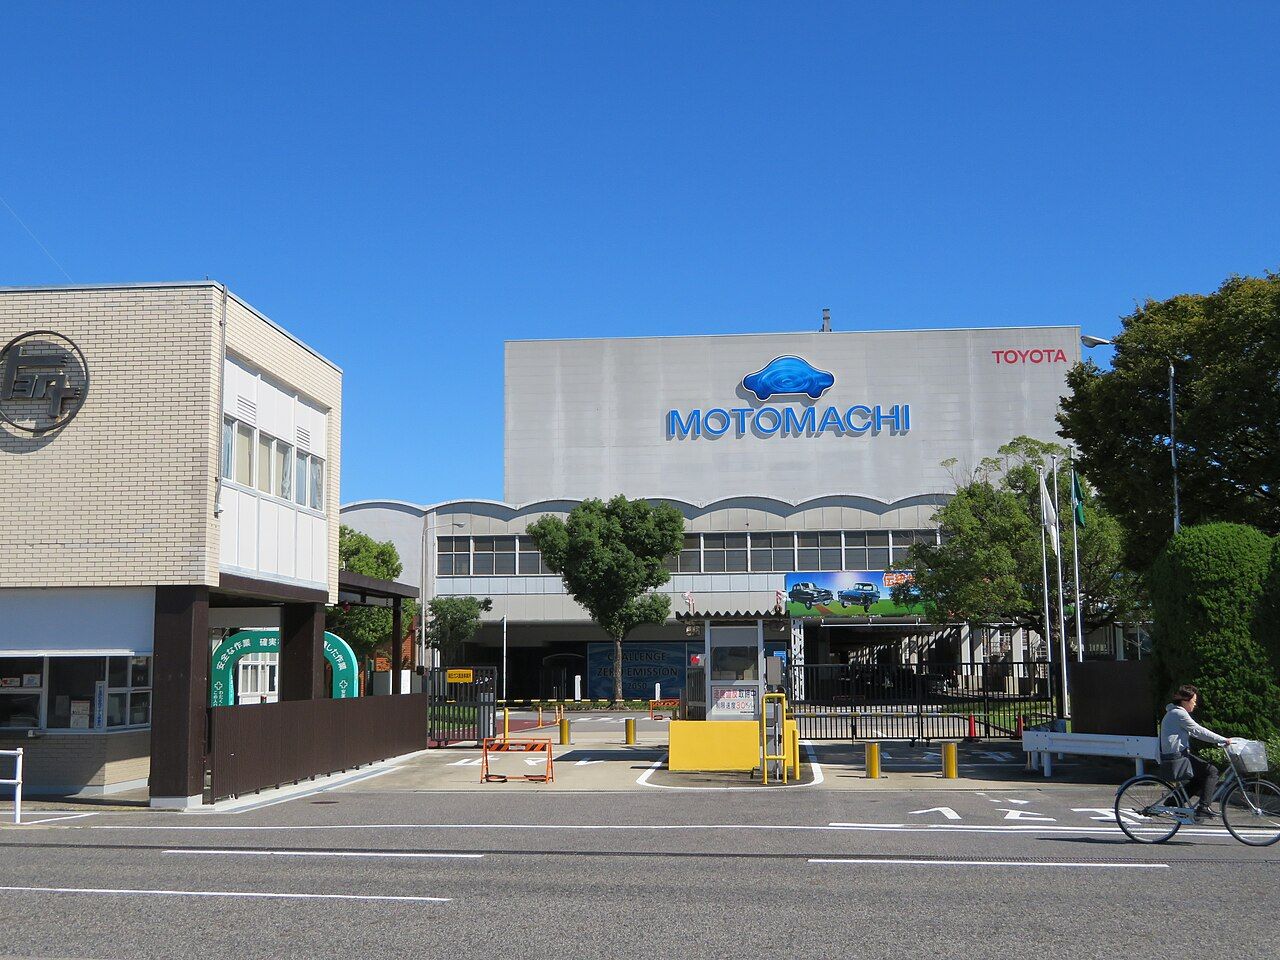
Fábrica Motomachi, da Toyota, em Toyota City, em 2019. A foto mostra uma das fábricas da cidade, não necessariamente a unidade onde Uchino trabalhava.Evelyn-rose, via Wikimedia Commons · CC0 · origem
Kenichi Uchino chefiava uma equipe do controle de qualidade numa das fábricas da Toyota em Toyota City. Em fevereiro de 2002, depois de meses alternando turnos noturnos, desmaiou na fábrica e morreu. A viúva requereu a pensão por morte decorrente do trabalho, e o órgão de inspeção negou: pelos registros, as horas extras dele estavam dentro do aceitável.
Ela recorreu à Justiça e demonstrou que boa parte do tempo que o marido passava na fábrica depois do turno não era contada. Eram reuniões de círculos de qualidade, redação de relatórios e treinamento de colegas, atividades classificadas pela empresa como voluntárias. Em 30 de novembro de 2007, o tribunal distrital de Nagoya reconheceu que essas atividades estavam sob controle da empresa, somou-as à jornada, chegou a mais de 106 horas extras no mês anterior à morte e declarou o caso karoshi, morte por excesso de trabalho.
A lição: a participação que distingue o toyotismo pode se converter em jornada invisível. O que a empresa chama de envolvimento voluntário é, para quem não pode recusá-lo, trabalho. O Japão tem, desde os anos 1980, uma palavra e uma categoria legal para a morte que resulta disso.
Fontes: Japan Press Weekly (Akahata), “Court rules Toyota worker died from overwork”, 1º/12/2007; Associated Press via just-auto, “Japan: death from overwork at Toyota”, 30/11/2007; Cornell University, Catherwood Library, “Japan orders compensation for overwork”, 2008
No caso Uchino, o que levou o tribunal a reconhecer a morte por excesso de trabalho?
4 Difusão
Do Japão para o mundo, e para o Brasil
A partir de 1990, quando a pesquisa do MIT batizou o sistema de lean production, produção enxuta, ele foi adotado em praticamente todos os setores.
Fordismo
Toyotismo
Lógica
Empurrar: produzir para estocar
Puxar: produzir o que foi vendido
Produto
Padronizado, em grandes lotes
Variado, em pequenos lotes
Estoque
Alto, visto como segurança
Mínimo, visto como desperdício
Trabalhador
Especializado em uma operação
Polivalente, em equipe
Qualidade
Inspeção no final da linha
Responsabilidade de cada posto
Defeito na linha
A linha não para
Qualquer operador pode pará-la
Relação com fornecedores
Compra pelo menor preço; fabrica muito internamente
Rede estável de fornecedores; terceiriza o que não é central
Emprego
Estável para a massa dos operários
Estável para o núcleo; flexível na periferia
Fonte: síntese a partir de Womack, Jones e Roos (1990) e Benjamin Coriat (1991).
No Brasil, a difusão ocorreu nos anos 1990, com a abertura da economia à concorrência externa, e ficou conhecida como reestruturação produtiva. Dois casos mostram até onde a lógica de manter só o essencial pode ir.
Em 1996, a Volkswagen inaugurou em Resende, no Rio de Janeiro, uma fábrica de caminhões e ônibus organizada como consórcio modular: sete fornecedores montam os seus conjuntos diretamente na linha, dentro da fábrica, com empregados próprios. A montadora ficou com o projeto, a qualidade e a venda. Em 2000, a General Motors abriu em Gravataí, no Rio Grande do Sul, um condomínio industrial, com os fornecedores principais instalados no mesmo terreno, entregando subconjuntos prontos na sequência da linha.
Para os trabalhadores, o resultado é que pessoas lado a lado, fazendo o mesmo produto, têm empregadores, salários e sindicatos diferentes. A terceirização, que até 2017 a Justiça do Trabalho restringia às atividades de apoio, foi liberada para qualquer atividade, inclusive a principal, pela reforma trabalhista daquele ano, e o Supremo Tribunal Federal confirmou a regra em 2018. A Aula 18 discute o que isso significou para a negociação coletiva.
As ferramentas enxutas atravessaram a fronteira da indústria. Hospitais usam quadros visuais para acompanhar leitos e exames; equipes de software organizam as tarefas em quadros kanban e trabalham em ciclos curtos de melhoria. Em todos esses lugares vale a pergunta que esta aula ensinou a fazer: a folga que foi eliminada era desperdício ou era o tempo de recuperação de alguém?
Dois documentos, lado a lado
Terceirizar o quê? A regra dos tribunais e a regra da lei
Súmula 331 do TST (1993, revista em 2011)Lei nº 6.019, arts. 4º-A e 5º-A (redação de 2017)
“A contratação de trabalhadores por empresa interposta é ilegal, formando-se o vínculo diretamente com o tomador dos serviços, salvo no caso de trabalho temporário.”
“Não se configura vínculo empregatício entre os trabalhadores, ou sócios das empresas prestadoras de serviços, qualquer que seja o seu ramo, e a empresa contratante.”
O ponto de partida se inverte. Para o tribunal, intermediar mão de obra era a exceção, e o vínculo ia para quem se beneficiava do trabalho. Para a lei de 2017, o vínculo fica com a prestadora.
“Não forma vínculo de emprego com o tomador a contratação de serviços de vigilância [...] e de conservação e limpeza, bem como a de serviços especializados ligados à atividade-meio do tomador, desde que inexistente a pessoalidade e a subordinação direta.”
“Considera-se prestação de serviços a terceiros a transferência feita pela contratante da execução de quaisquer de suas atividades, inclusive sua atividade principal [...].”
A fronteira entre atividade-meio e atividade-fim sumiu. Na lógica da empresa enxuta, que guarda só o núcleo, é a autorização para levar a montagem inteira a terceiros.
“O inadimplemento das obrigações trabalhistas, por parte do empregador, implica a responsabilidade subsidiária do tomador dos serviços [...].”
“A empresa contratante é subsidiariamente responsável pelas obrigações trabalhistas referentes ao período em que ocorrer a prestação de serviços [...].”
O que ficou igual: se a terceirizada não pagar, a contratante responde em segundo lugar. Terceirizar a execução não apaga a responsabilidade.
Em 2018, no julgamento da ADPF 324 e do RE 958.252, o Supremo Tribunal Federal declarou lícita a terceirização de qualquer atividade, inclusive a principal.
5 Laboratório
Troca rápida e tamanho de lote, e decisões na linha enxuta
No primeiro modo você vê como o tempo de troca de ferramenta determina o tamanho dos lotes e o estoque. No segundo, toma cinco decisões típicas de uma linha que opera no sistema Toyota.
Como usar: os valores iniciais representam uma prensa que leva 3 horas para trocar de matriz. Reduza o tempo de troca para 9 minutos e observe o lote e o estoque.
Como usar: em cada situação, escolha a conduta coerente com o Sistema Toyota. O retorno explica o princípio envolvido.
6 Erros frequentes
Três ideias incompletas sobre o toyotismo
Elas aparecem em treinamentos empresariais e escondem partes do sistema.
O toyotismo superou Taylor
“Na produção enxuta não existe mais tempo-padrão”
O trabalho continua padronizado e cronometrado
A Toyota usa folhas de trabalho padronizado com sequência, tempo e posição de cada movimento. A diferença é que a equipe participa da revisão do padrão.
Estoque zero é sempre o ideal
“Qualquer estoque é desperdício”
Sem nenhuma reserva, a cadeia para ao primeiro imprevisto
Depois do terremoto e do tsunami de 2011, que interromperam fornecedores, a própria Toyota passou a manter estoques de componentes críticos, e por isso atravessou melhor o início da crise dos chips de 2021.
No Japão, todos têm emprego para a vida toda
“O trabalhador japonês nunca é demitido”
A garantia sempre se limitou ao núcleo das grandes empresas
Temporários, subcontratados e empregados de pequenos fornecedores ficam fora do acordo, e sua parcela no total de trabalhadores cresceu nas últimas décadas.
Exercício de aplicação · situação nova
O ritmo da célula de painéis
A célula de montagem de painéis da Indústria-escola Mesquita trabalha em dois turnos de 7 horas, cada um com 30 minutos de pausas programadas. O cliente pede 260 painéis por dia. Qual é o takt time, em minutos por painel? Responda com uma casa decimal.
7 Na sua área
A produção enxuta na sua área técnica
As ferramentas do sistema Toyota fazem parte do vocabulário de qualquer empresa industrial e de muitas de serviços. Clique em um cartão.
8 Entrega do serviço
Emita a nota técnica para a comissão de fábrica
Use o painel que você leu, a conta do laboratório e as regras da terceirização. Escreva com as suas palavras, assine e salve em PDF: é a sua peça de portfólio desta aula.
Indústria-escola MesquitaEmpresa fictícia da disciplina · Gente, cadeia de fornecedores e relações de trabalho
NT-09 / Produção e GenteData:
Nota técnica: a implantação da célula enxuta na montagem de painéis
O que o painel andon deve mostrar, e o que não deve medir
Lote resultante com a troca rápida nas dobradeiras (laboratório)
Retirar um operador por turno: desperdício eliminado ou folga perdida?
Reuniões de melhoria fora do turno: como contar
Montagem dos chicotes por terceirizada: o que a lei permite e quem responde
Conclusão do técnico
Técnico responsável
Visto da coordenação
O que você escreve fica salvo neste navegador.
9 Teste rápido
7 situações de trabalho
1. Um operador vê rebarba nas peças que chegam do posto anterior. A meta do turno está apertada. Pelo jidoka, o que ele faz?
2. No painel andon de um setor, o produto FT450 aparece com 362 feitos para 350 pedidos. Como o sistema Toyota lê isso?
3. A célula tem 390 minutos úteis por turno e o cliente pede 130 peças por turno. O posto mais lento leva 3,5 minutos por peça. O que acontece?
4. A gerência quer retirar um dos dois operadores de uma célula e deixar o outro com cinco máquinas, sem pausa entre os ciclos. Qual é a conduta coerente com a aula?
5. Uma empresa marca reuniões de melhoria depois do turno, “voluntárias”, mas a participação conta na avaliação. Pelo caso Uchino, como esse tempo deve ser tratado?
6. Em 2026, uma montadora quer terceirizar a montagem final, que é a sua atividade principal. Pela lei atual, isso é:
7. O que o caso NUMMI mostra sobre a explicação de que os operários de Fremont eram “maus trabalhadores”?
⭐
Você completou o quiz!
— / —
Mensagem do feedback.
Aula concluída
A organização do trabalho mudou três vezes. O que ela faz com quem trabalha?
Do ofício à fábrica, da fábrica à esteira, da esteira à célula enxuta: você percorreu as formas de organizar a produção. Em todas, alguém decide o método, o ritmo e o destino do produto, e nem sempre é quem executa. A próxima aula trata do efeito disso sobre a consciência: os conceitos de alienação e ideologia.